0
0 руб.
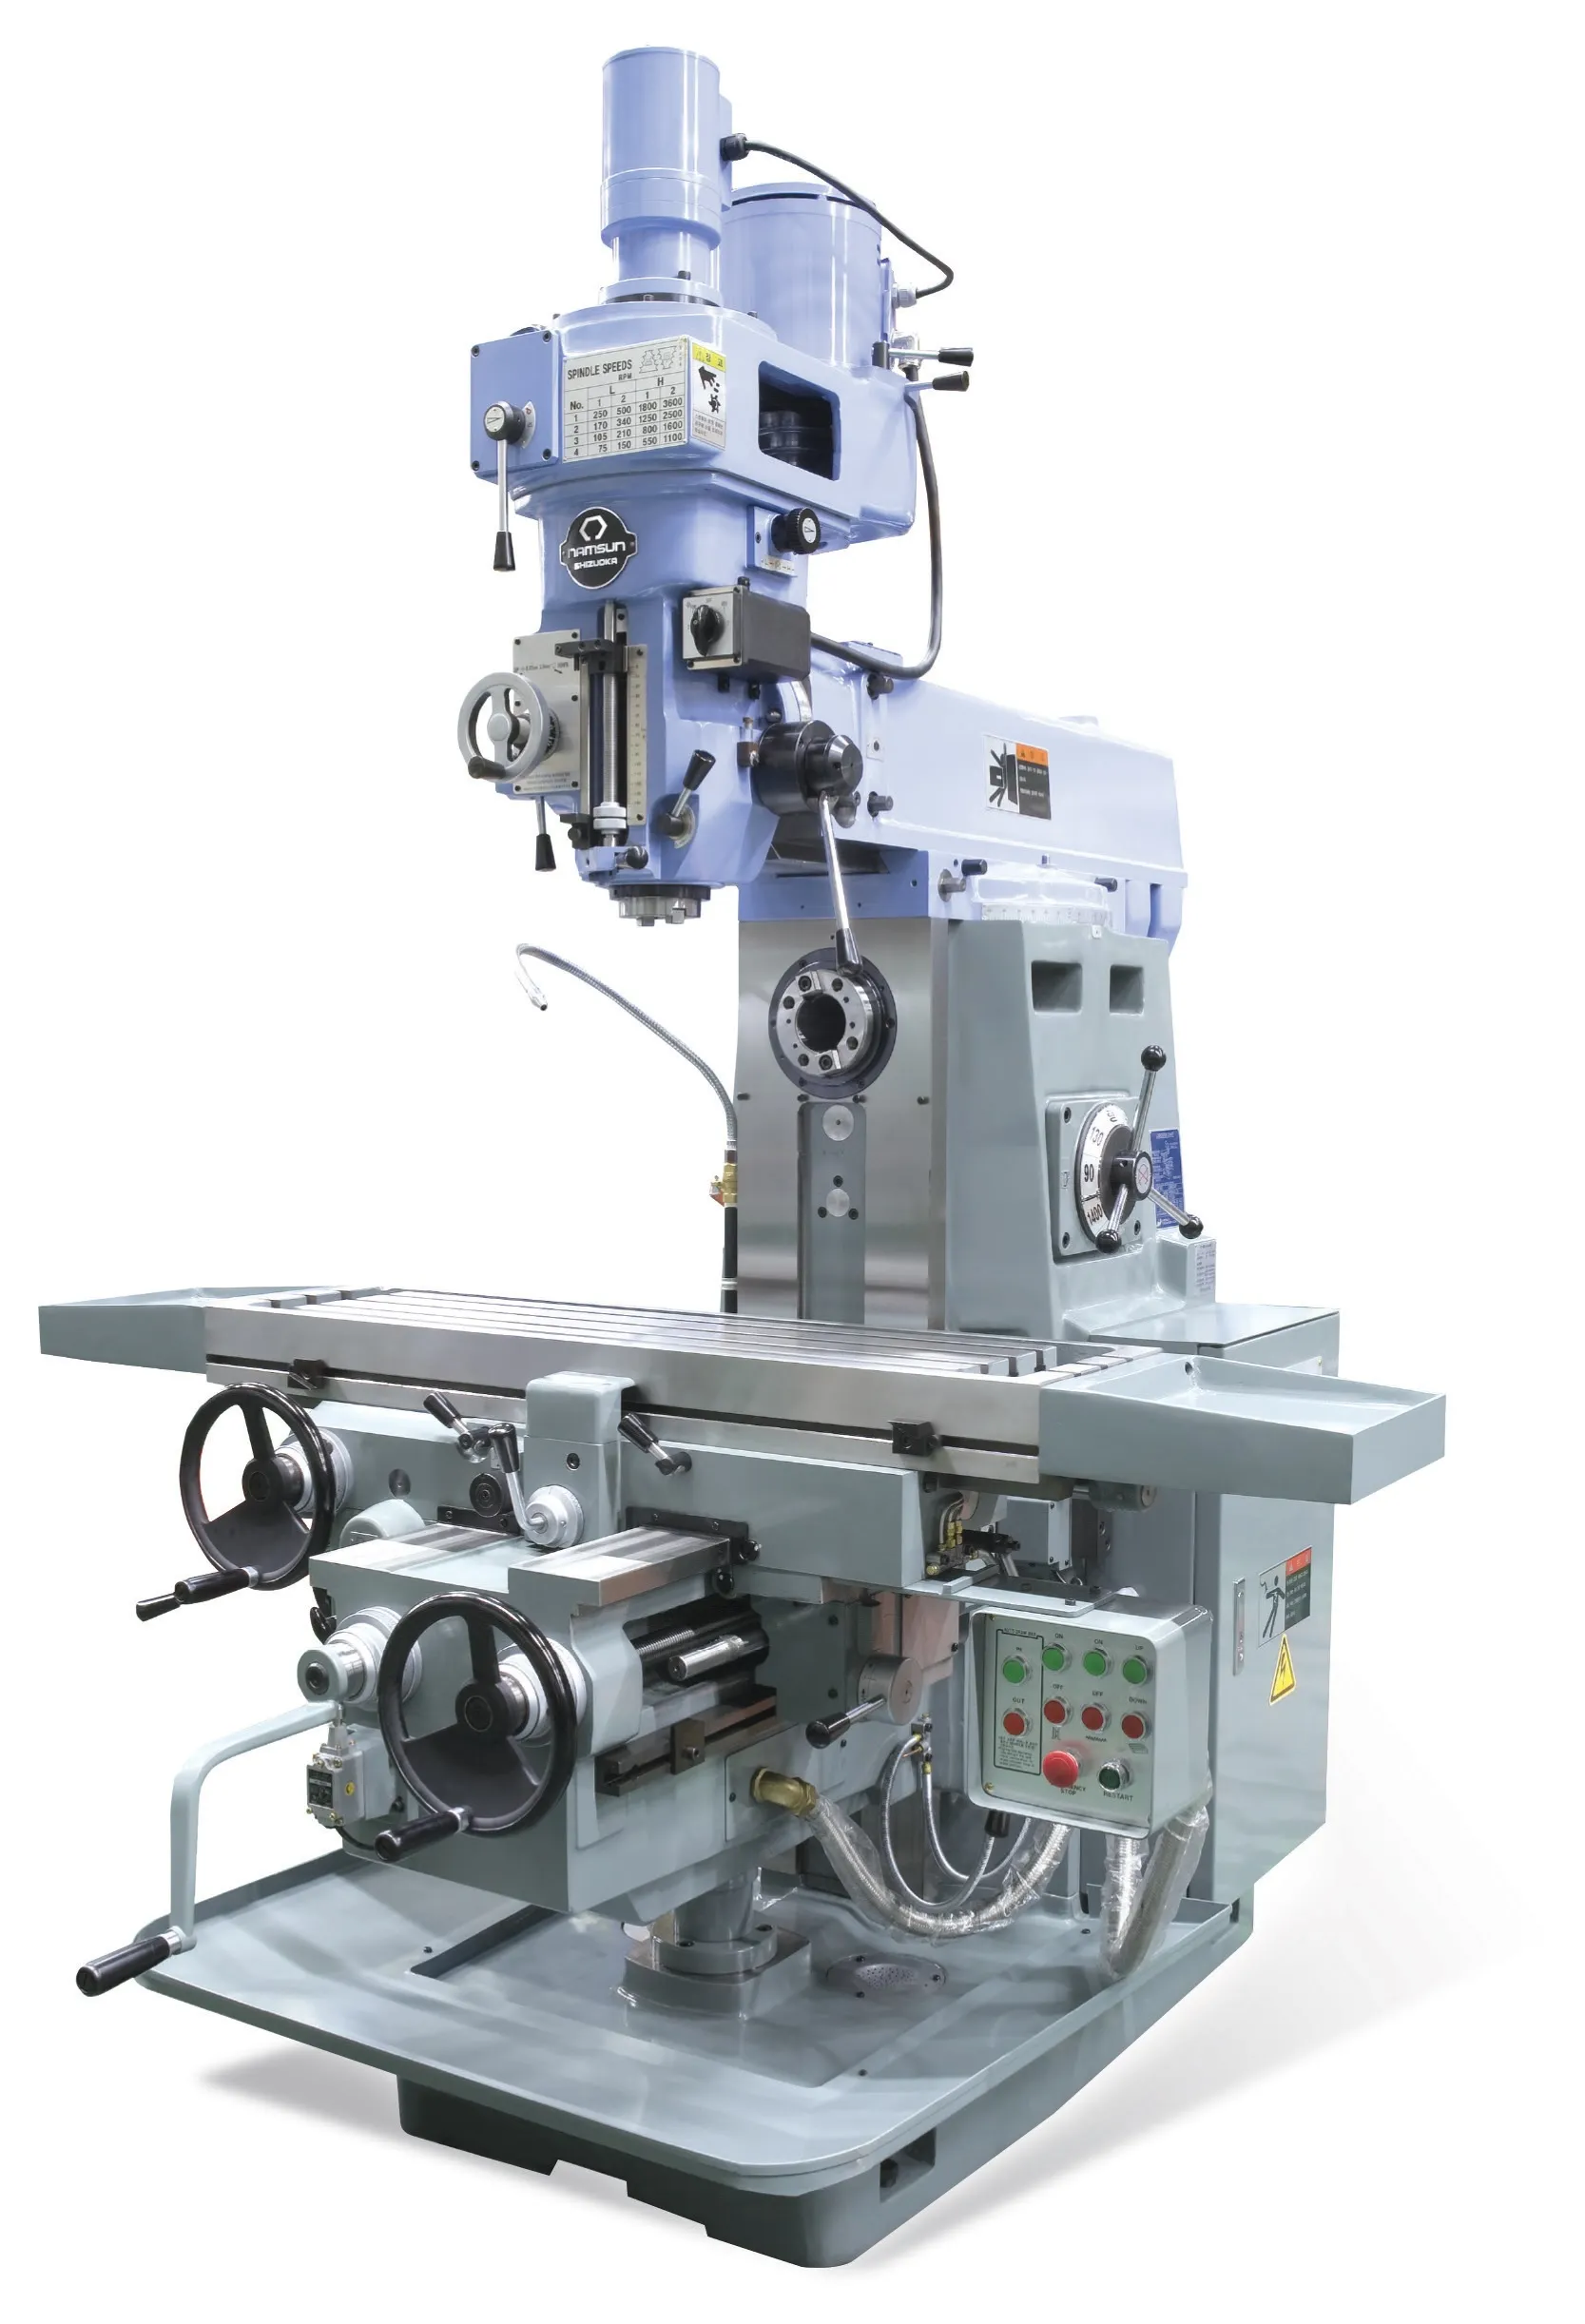

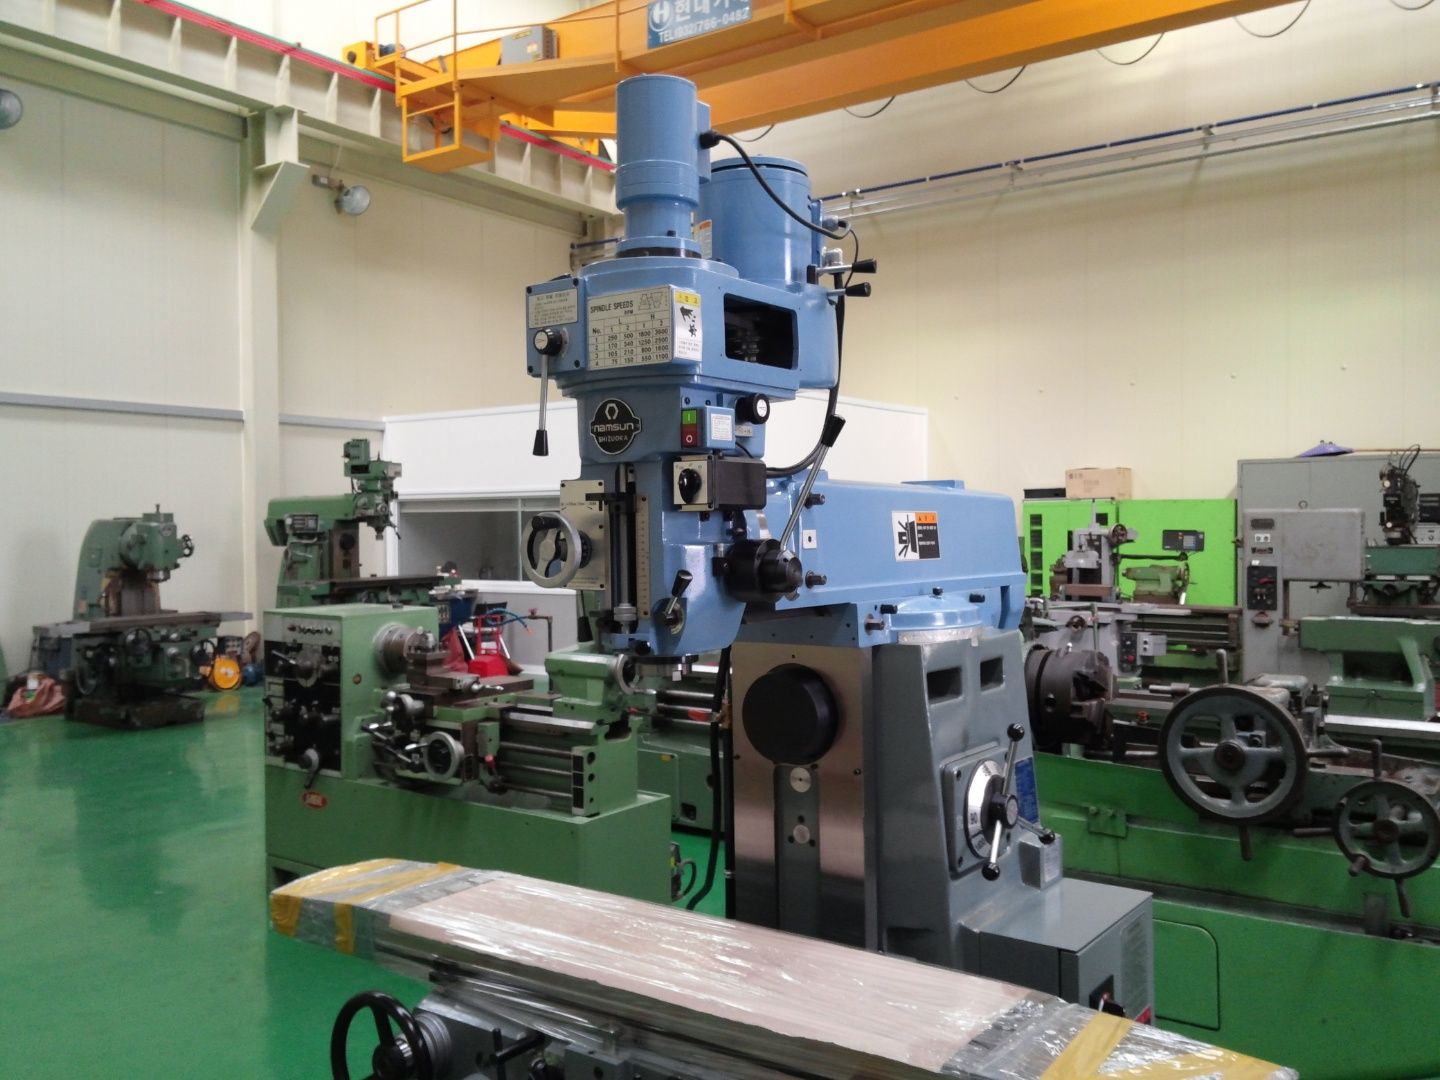
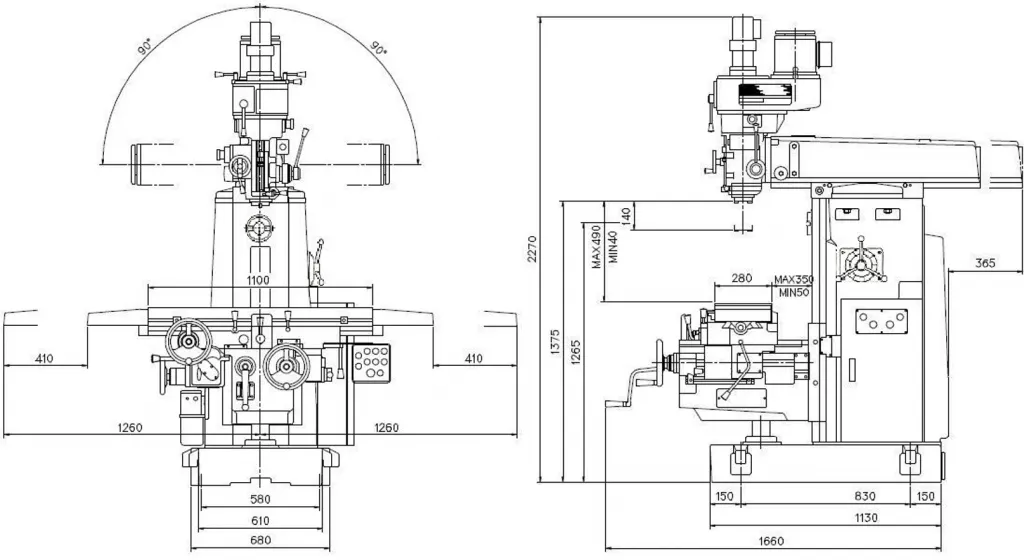
Модель NSM-T оснащена как поворотной вертикальной фрезерной головкой, смонтированной на выдвижном хоботе, так и независимым горизонтальным шпинделем. Это позволяет станку полноценно выполнять задачи как прецизионного вертикально-фрезерного, так и мощного горизонтально-фрезерного оборудования. Переналадка с одного режима на другой осуществляется за счет разворота головки, что позволяет оперативно задействовать либо вертикальную шпиндельную головку, либо две серьги для поддержки горизонтальной фрезерной оправки.
|
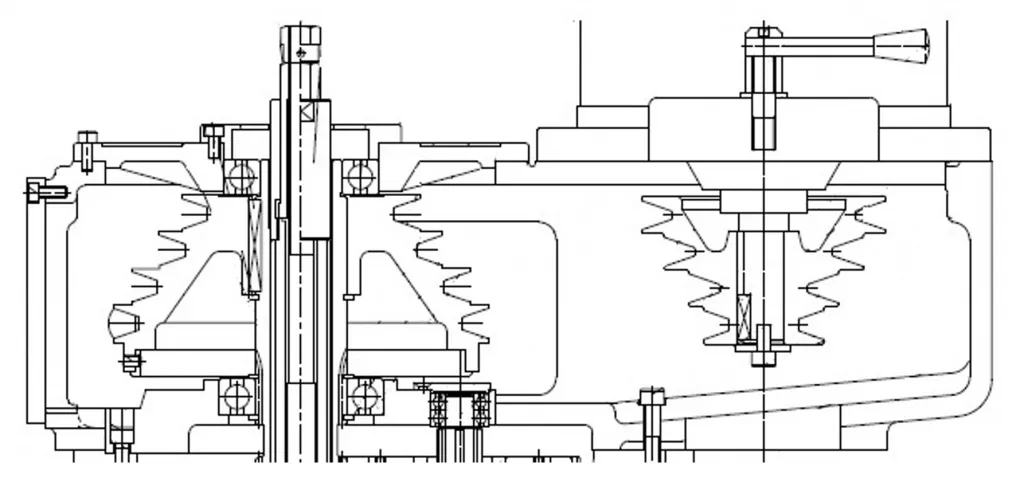
Поворотное основание обеспечивает разворот узла на 360°. Ползун (хобот) коробчатого сечения перемещается вперед и назад посредством реечной передачи (шестерня-рейка) в диапазоне около 535 мм. При этом максимальный вылет оси вертикального шпинделя от зеркала станины (внутренней грани колонны) составляет 660 мм. Расстояние от торца шпинделя до зеркала стола регулируется в пределах от 0 до 490 мм. Привод головки осуществляется через клиноременную передачу с 4-ступенчатыми шкивами от двухскоростного электродвигателя мощностью 2 кВт. В сочетании со штатным перебором (прямая/пониженная передача) это обеспечивает 16 ступеней частоты вращения в диапазоне от 75 до 3600 об/мин при частоте тока 60 Гц [1] (при 50 Гц значения будут ниже; фактический ряд частот вращения шпинделя составляет: 75, 105, 150, 170, 210, 250, 340 и 500 об/мин на пониженной передаче и 550, 800, 1100, 1250, 1600, 1800, 2500 и 3600 об/мин на прямой передаче).
Благодаря червячной передаче головка может наклоняться на 90° в обе стороны от вертикали. Шпиндель имеет конус NST40 и ход пиноли 140 мм. Управление подачей пиноли может осуществляться вручную (рычагом быстрого сверления или маховиком тонкой подачи) либо механически. Предусмотрено три скорости механической подачи пиноли: 0,035; 0,07 и 0,14 мм/об с регулируемыми концевыми упорами автоматического отключения для хода вверх и вниз.
|
|
Переключение передач |
Пониженная (L) |
Прямая (H) |
|||
|
Смена полюса |
|
1 |
2 |
1 |
2 |
|
Положение V-образного ремня |
1 |
250 |
500 |
1800 |
3600 |
|
2 |
170 |
340 |
1250 |
2500 |
|
|
3 |
105 |
210 |
800 |
1600 |
|
|
4 |
75 |
150 |
550 |
1100 |
|
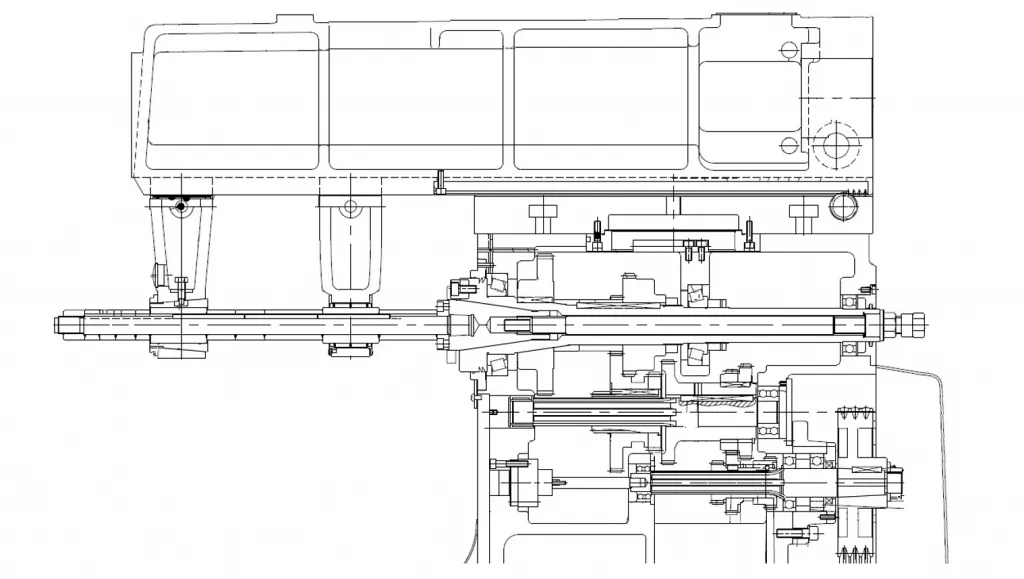
Горизонтальный шпиндель приводится в движение трехфазным электродвигателем мощностью 3,7 кВт. Внутренний конус шпинделя — NST50. Коробка скоростей обеспечивает 9 ступеней частоты вращения: 90, 130, 180, 265, 370, 520, 715, 990 и 1400 об/мин. Управление коробкой скоростей выведено на правую сторону станины и осуществляется при помощи одного маховика штурвального типа (капстана) с лимбом прямого чтения. Расстояние от оси горизонтального шпинделя до рабочей поверхности стола составляет минимум 75 мм, максимум — 490 мм.
|
как настроить горизонтальную фрезерную обработку
Стандартный рабочий стол имеет размеры 1100 x 280 мм, что полностью перекрывает рабочие возможности станка. По специальному заказу доступна модификация стола с увеличенной до 1300 мм длиной (ширина остается прежней). Максимальная грузоподъемность (допустимая нагрузка на стол) для обоих вариантов составляет 250 кг. На рабочей поверхности выполнены три Т-образных паза шириной 16 мм с шагом 60 мм. Параметры ходов осей идентичны для обеих версий: продольный (X) — 820 мм, поперечный (Y) — 300 мм, вертикальный (Z) — 450 мм.
Механический привод продольной оси стола осуществляется от собственного независимого электродвигателя мощностью 1,2 кВт через индивидуальную коробку подач. Она обеспечивает 12 ступеней продольной подачи: от 15 до 720 мм/мин при сети 60 Гц и от 12 до 600 мм/мин при 50 Гц.
|
|
No. |
1 |
2 |
3 |
4 |
5 |
6 |
|
[60 Гц] |
H |
720 |
507 |
342 |
267 |
187 |
127 |
|
|
L |
87 |
61 |
41 |
32 |
22 |
15 |
|
[50 Гц] |
H |
600 |
420 |
283 |
221 |
155 |
105 |
|
L |
72 |
50 |
34 |
26 |
18 |
12 |
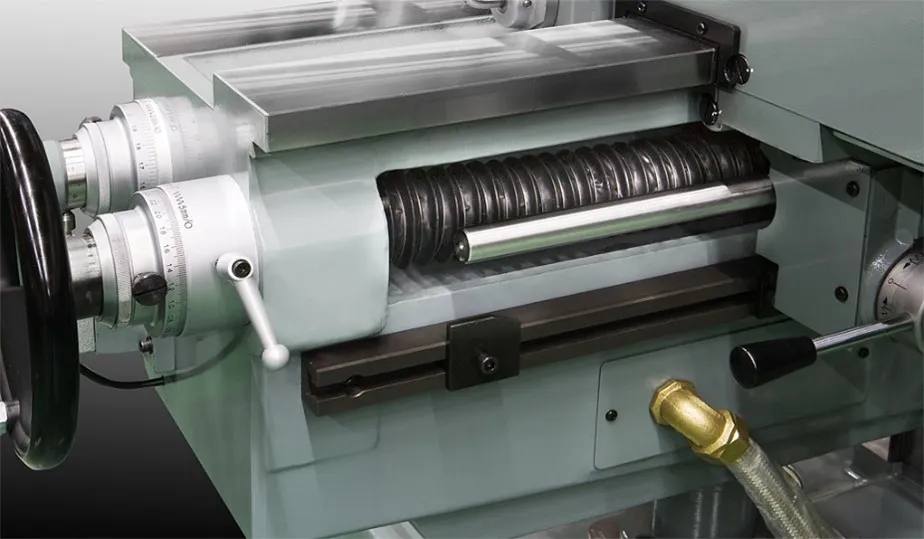
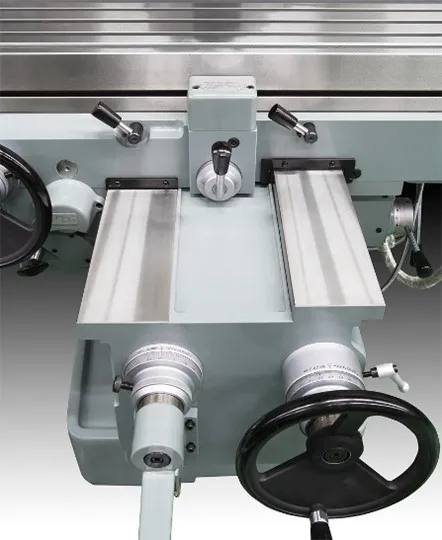
Вертикальное перемещение консоли (ось Z) осуществляется вручную либо при помощи механического привода ускоренных перемещений (подъем/опускание), работающего от отдельного трехфазного электродвигателя мощностью 0,9 кВт. В стандартную комплектацию входит узел выборки люфта (люфтовыбиратель) ходового винта продольной подачи стола, что позволяет выполнять попутное фрезерование («встречное» и «подачей под нож»). Ходовой винт поперечной подачи также оснащен механизмом регулировки зазора для полного устранения люфтов.
|
|
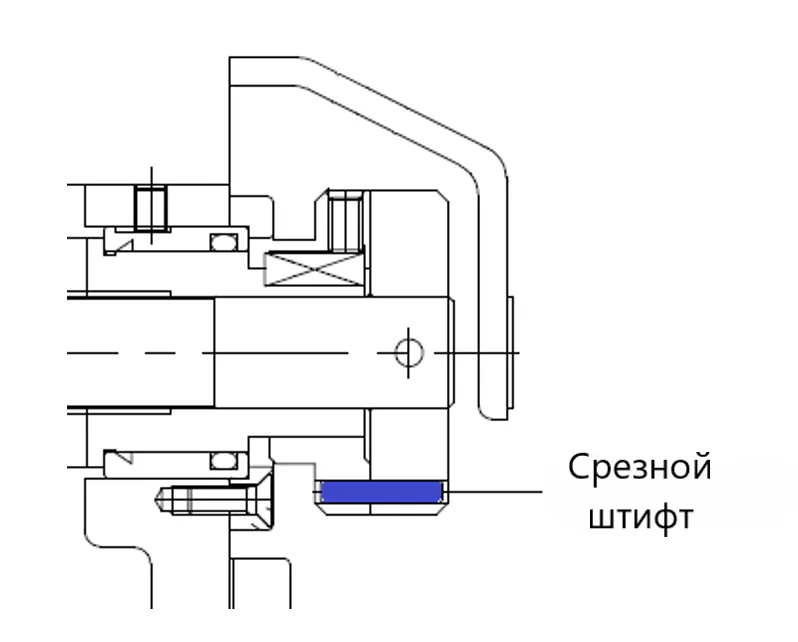
Защита механических передач от перегрузок по усилию резания и аварийного перебега (выхода на жесткие упоры) обеспечивается установкой разрушаемого (срезного) штифта диаметром 4 мм на валу продольной подачи стола, а также регулируемыми кулачками автоматического отключения подач. Срезной штифт расположен перед коробкой подач стола и соединяет две полумуфты приводного вала. Для ограничения перемещения консоли в крайних верхнем и нижнем положениях установлены концевые электровыключатели (лимитные переключатели). При возникновении критической перегрузки данный штифт срезается, разрывая кинематическую цепь подачи, что мгновенно останавливает движение стола и одновременно отсекает крутящий момент от электродвигателя. Таким образом обеспечивается надежная защита редуктора коробки подач и зубчатых передач салазок стола от поломок.
|
Кроме того, в электрическую схему станка интегрированы стандартные элементы защиты: тепловые реле перегрузки, автоматические выключатели и плавкие предохранители. Управление электрической системой выведено на подвесной (накладной) пульт, смонтированный на передней панели консоли справа, и осуществляется с помощью различных нажимных кнопок и поворотных переключателей (галетных/пакетных выключателей).
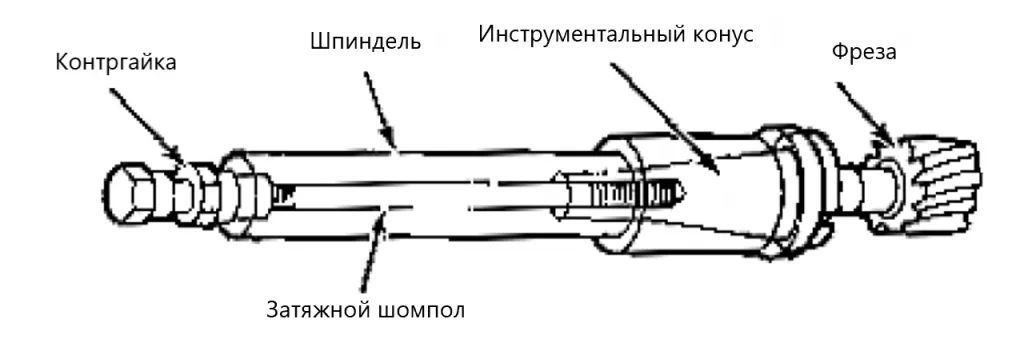
Затяжной шомпол обеспечивает жесткую и надежную фиксацию фрезерной оправки в шпинделе
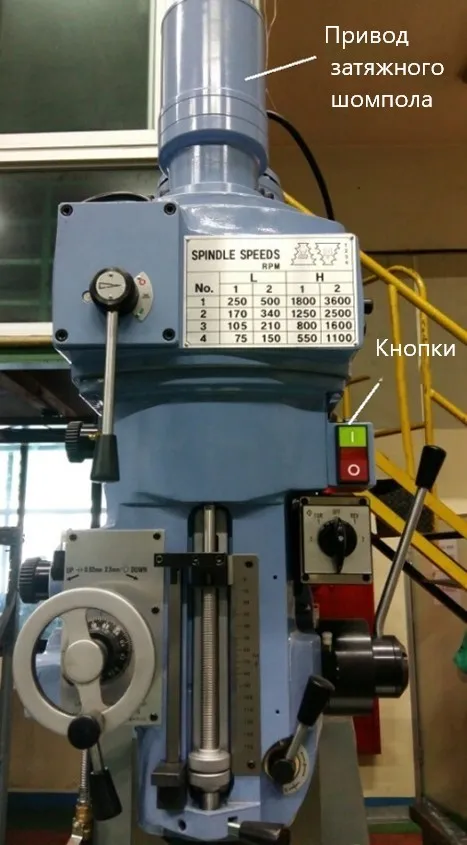
Механизированный шомпол разработан специально для консольно-фрезерных станков Namsun моделей NSM-T и NSM-A и предназначен для радикального сокращения вспомогательного времени на смену вспомогательного и режущего инструмента. Вместо ручного откручивания гайки и открытия защитного кожуха шпинделя оператору достаточно просто нажать кнопку. При активации цикла смены инструмента запускается специализированный электродвигатель, который перемещает шомпол по осевой линии вниз и осуществляет его вращение, закручивая или выкручивая резьбовой стержень из конического хвостовика фрезерной оправки.
1. Защита механизма подачи пиноли
При возникновении перегрузки на автоматической механической подаче шпинделя или на рукоятке тонкой (микрометрической) ручной подачи срабатывает (проскальзывает) предохранительная муфта вала-шестерни, находящегося в зацеплении с зубчатой рейкой пиноли. Благодаря этому полностью предотвращается поломка элементов и зубчатых передач системы механической подачи.
2. Концевой выключатель блокировки ручного привода при ускоренном ходе
Одновременное зацепление ручной маховичной рукоятки и включение быстрого механического хода представляет серьезную опасность для оператора из-за стремительного вращения рукоятки. В связи с этим в конструкции станка предусмотрено защитное блокирующее устройство: при вдвинутом (зацепленном) положении рукоятки активируется концевой выключатель, который полностью отключает и блокирует цепь управления ускоренного перемещения консоли (быстрого хода по оси Z).
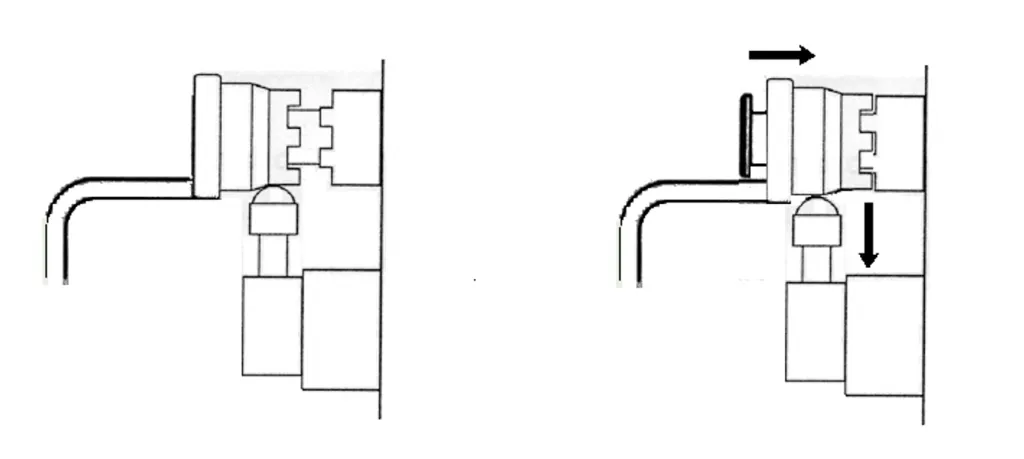
Ускоренное перемещение разрешено/Ускоренное перемещение заблокировано
Приемочные измерения геометрических параметров проводятся на финальной стадии сборки станка. Для широкоуниверсального фрезерного станка NSM-T отобрано девятнадцать базовых тестов проверки геометрической точности в соответствии со стандартами ISO 1701-1 и ISO 1701-2
Для каждого испытания выполняется как минимум то количество контрольных измерений, которое жестко регламентировано стандартом. Все испытания проводятся в термоконстантном помещении при постоянной температуре 20 °C. Ниже приведены описания некоторых ключевых методов контроля точности:
Проверка радиального (торцевого) биения шпинделя
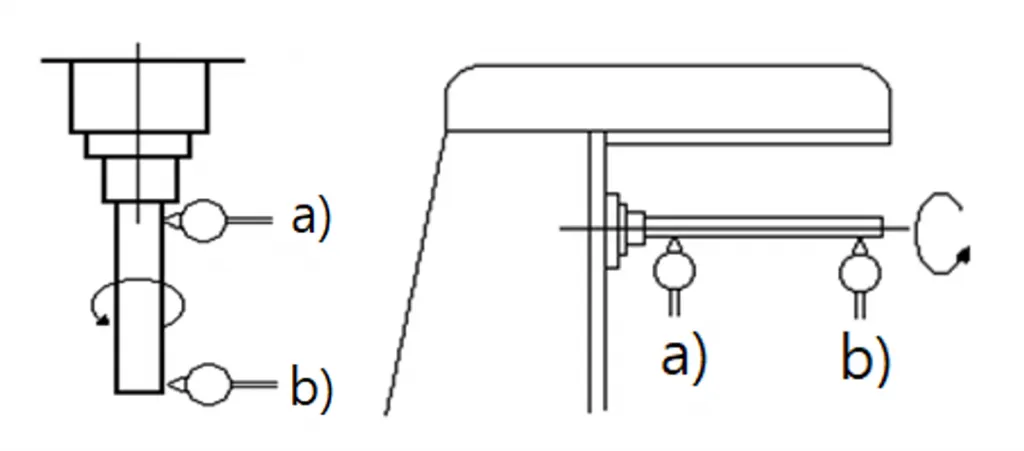
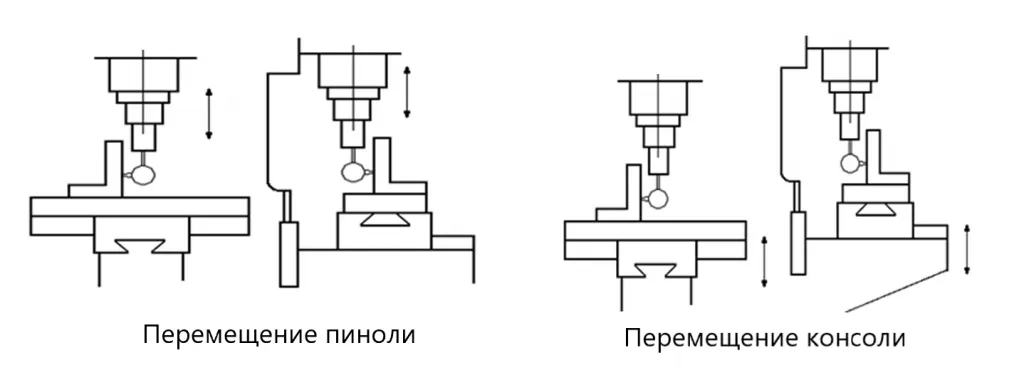
Проверка параллельности оси шпинделя направлению перемещения пиноли или консоли по оси Z
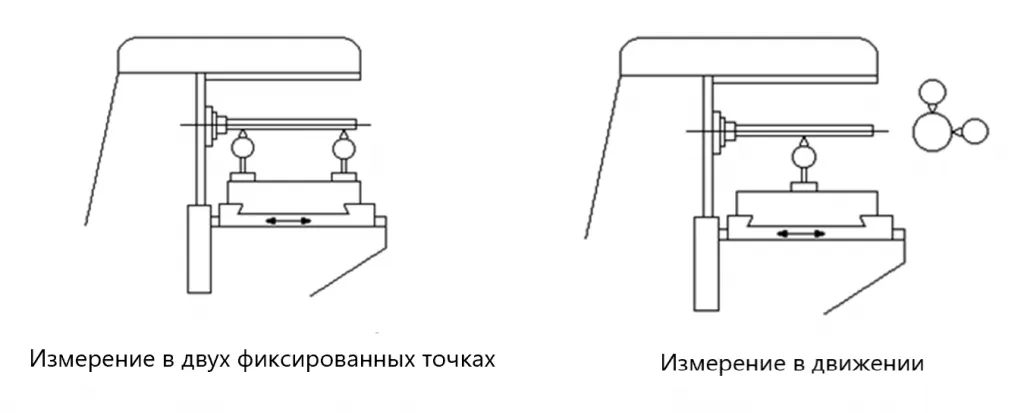
Проверка параллельности оси горизонтального шпинделя направлению поперечного перемещения консоли (салазок) по оси Y
| Параметр | Ед. изм | Значение |
| Стол | ||
| Рабочая поверхность | мм | 1100х280 |
| Т-образный паз | мм | 16 х №3 |
| Перемещение X | мм | 820 |
| Перемещение Y | мм | 300 |
| Перемещение Z | мм | 450 |
| Подача | ||
| Количество скоростей | ступеней | 12 |
| Диапазон | мм/мин | 15~720 |
| Ускоренное перемещение X, Y | мм/мин | 3000 |
| Ускоренное перемещение Z | мм/мин | 800 |
| Макс. нагрузка на стол | кг | 250 |
| Шпиндель | ||
| Конусность отверстия | ||
| Вертикальный | NT 40 | |
| Горизонтальный | NT 50 | |
| Количество скоростей шпинделя | ||
| Вертикальный | ступеней | 16 |
| Горизонтальный | ступеней | 9 |
| Диапазон скорости вращения | ||
| Вертикальный | об/мин | 75~3600 |
| Горизонтальный | об/мин | 90~1400 |
| Вертикальное перемещение шпинделя | мм | 140 |
| Автоматическая подача | мм/об | 0,035; 0,07; 0,14 |
| Угол наклона головки | град | ±90 |
| Двигатель | ||
| Вертикальный | кВт | 2/1 2/4P |
| Горизонтальный | кВт | 3,7 4P |
| Подачи осей X,Y | кВт | 1,5 4P |
| Ускоренного вертикального перемещения | кВт | 0,9 6P |
| СОЖ | Вт | 60 2P |
| Занимаемая площадь (Д x Ш) | мм | 3000х2000 |
| Вес | кг | 2300 |