0
0 руб.
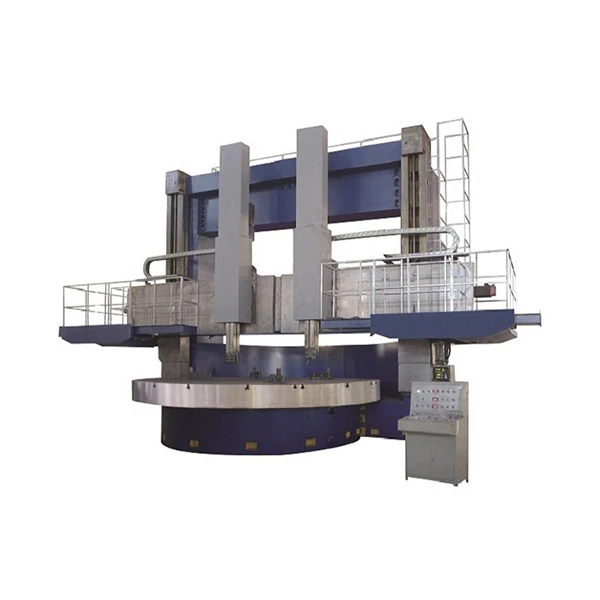
Вертикальный двухстоечный токарно-карусельный станок с ЧПУ CK5250 представляет собой тяжелый промышленный обрабатывающий центр, спроектированный для высокоточной и производительной механической обработки крупногабаритных и тяжеловесных заготовок. Оборудование предназначено для эксплуатации в условиях серийного и мелкосерийного производства на предприятиях тяжелого машиностроения, энергетики, судостроения, металлургии, горнодобывающей и нефтегазовой отраслей.
Конструктивная схема станка построена по портальному двухстоечному принципу, что гарантирует максимальную жесткость силовой рамы при восприятии высоких осевых и радиальных нагрузок. Использование тяжелых литых корпусных деталей из высокопрочного чугуна с развитой системой внутренних ребер жесткости позволяет эффективно гасить вибрации даже при черновом резании труднообрабатываемых легированных сталей, жаропрочных сплавов и чугунных отливок.
Технологические возможности и обработка за одну установку
Станок CK5250 обладает широким спектром технологических возможностей, позволяющих выполнять полный цикл формообразования сложных деталей типа тел вращения. Базовая конфигурация обеспечивает обточку наружных и расточку внутренних цилиндрических и конических поверхностей, подрезку торцов, прорезку канавок, отрезку, а также нарезание различных типов резьб и обработку фасонных профилей по управляющей программе ЧПУ.
При оснащении станка специализированной шлифовальной головкой (высокооборотным шлифовальным шпинделем) функционал оборудования существенно расширяется. В этой комплектации станок объединяет токарную и шлифовальную обработку за один установ заготовки. Это критически важное технологическое преимущество при работе с деталями массой до 50 тонн, переустановка которых на другое оборудование сопряжена с большими временными затратами и неизбежной потерей точности взаимного расположения поверхностей.
В зависимости от конфигурации инструментальной оснастки, шлифовальный узел позволяет выполнять следующие финишные операции:
Двухстоечный портал и траверса. Две массивные вертикальные колонны жестко связаны в верхней части соединительной балкой, образуя замкнутый силовый контур. По вертикальным направляющим стоек перемещается подвижная поперечина (траверса). Механизм перемещения траверсы со скоростью 380 мм/мин оснащен системой автоматического гидравлического зажима, который надежно фиксирует ее в выбранном положении перед началом цикла резания, предотвращая малейшие смещения под нагрузкой.
Рабочий стол (планшайба) и привод главного движения. В зависимости от модификации станок комплектуется планшайбой диаметром 4000 мм или 5000 мм, при этом наибольший диаметр устанавливаемой и обрабатываемой детали составляет 5000 мм. Грузоподъемность стола достигает 32 тонн в стандартном исполнении и 50 тонн в усиленной версии. Для восприятия столь значительной массы заготовки и осевых усилий резания применяются высокоточные гидростатические или комбинированные ролико-подшипниковые опоры планшайбы. Они обеспечивают плавность вращения без скачков на сверхнизких оборотах (от 0,5 об/мин) и минимальный тепловой дрейф при длительной непрерывной работе.
Главный привод на базе мощного электродвигателя переменного тока (55 кВт или 75 кВт) передает крутящий момент через многоступенчатую коробку скоростей с бесступенчатым регулированием внутри каждого диапазона. Максимальный крутящий момент на планшайбе достигает 100 000 Н·м, что позволяет вести силовое точение с большим сечением стружки на низких оборотах и переходить на высокие скорости (до 40 об/мин) при чистовой обработке деталей меньшего диаметра.
Суппортная группа и инструментальные стойки. Станок оснащается двумя независимыми вертикальными суппортами (правым и левым), смонтированными на траверсе. Правый суппорт имеет усиленную конструкцию и рассчитан на максимальное усилие резания до 35 кН (или 50 кН в усиленном исполнении), что делает его основным инструментом для тяжелого чернового обдирания. Левый суппорт обеспечивает усилие резания до 28 кН (или 40 кН) и может работать как самостоятельно, так и одновременно с правым, вдвое сокращая машинное время при симметричной или последовательной обработке заготовки.
Вертикальный ход ползуна (инструментальной стойки) составляет 1400 мм или 1600 мм, а горизонтальное перемещение каретки вдоль траверсы — 2765 мм. Высокая скорость ускоренных холостых перемещений (до 2000 мм/мин) минимизирует вспомогательное время на подвод и отвод инструмента. Направляющие суппортов имеют закаленные рабочие поверхности и ответные накладки из антифрикционного полимерного материала (типа Turcite-B), что исключает эффект прерывистого скольжения и обеспечивает высокую плавность подачи.
Точность обработки и система ЧПУ
Токарно-карусельный станок CK5250 соответствует классу точности IT7. Стабильность геометрических параметров готовых изделий обеспечивается прецизионными шарико-винтовыми парами (ШВП) большого диаметра с предварительным натягом, прямым приводом подач от высокомоментных серводвигателей и использованием оптических линеек обратной связи (опционально) по осям X и Z. Точность позиционирования составляет 0,03 мм, а повторяемость (точность перепозиционирования) не превышает 0,015 мм.
Управление всеми циклами работы станка осуществляется через современную систему числового программного управления (Siemens, Fanuc или аналоги по выбору заказчика). Удобный пульт оператора с цветным дисплеем позволяет программировать сложные траектории обработки как непосредственно со стойки в диалоговом режиме, так и загружать управляющие программы, разработанные в CAD/CAM-системах. Система ЧПУ контролирует частоту вращения планшайбы для поддержания постоянной скорости резания при изменении диаметра обработки, отслеживает нагрузки на приводы и ведет непрерывную диагностику всех узлов станка.
Надежность, смазка и безопасность
Для поддержания стабильного температурного режима и защиты трущихся поверхностей от износа станок оборудован централизованной автоматической системой импульсной смазки направляющих и передач, а также автономной маслостанцией с системой охлаждения для редуктора главного привода и опор планшайбы. Встроенные датчики давления и уровня масла блокируют запуск или корректно останавливают цикл при возникновении отклонений, защищая дорогостоящую механику от аварийных ситуаций.
Рабочая зона оснащается защитными ограждениями, предотвращающими разлет стружки и охлаждающей жидкости. Система подачи СОЖ высокого давления эффективно отводит тепло из зоны резания и способствует дроблению сливной стружки. Для удаления отходов резания предусмотрена возможность интеграции автоматического стружечного конвейера.
Поставка, монтаж и сервис от компании «Новые Технологии»
Компания «Новые Технологии» предлагает полный комплекс услуг по всей России и СНГ: подбор параметров под чертежи заказчика, доставку, пусконаладочные работы, обучение персонала и гарантийное обслуживание.
Для получения коммерческого предложения обратитесь по телефону +7 495 221 91 52, напишите на sales@ntstan.ru или оставьте заявку на нашем сайте.
| Параметр | Ед. изм. | Значение |
| Наибольший обрабатываемый диаметр | Мм | 5000 |
| Максимальная высота обработки | Мм | 2500/3150 |
| Диаметр рабочего стола | Мм | 4000/5000 |
| Максимальная грузоподъемность | Т | 32/50 |
| Максимальный крутящий момент рабочего стола | Н. м | 100000 |
| Диапазон скорости рабочего стола | оборотов в минуту | 0,5-40 |
| Шаг перемещения рабочего стола | 4 передачи с бесступенчатойрегулировкой / 2 передачи с бесступенчатойрегулировкой | |
| Усилие резания на правом резцедержателе | Кн | 35/50 |
| Усилие резания на левом резцедержателе | Кн | 28/40 |
| Горизонтальное перемещение инструментальной стойки | Мм | 2765 |
| Вертикальное перемещение инструментальной стойки | Мм | 1400/1600 |
| Главный двигатель | кВт | AC55/75 |
| Максимальная скорость ускоренного перемещения резцедержателя | Мм/Ммин | 2000 |
| Скорость перемещения траверсы | Мм/Мин | 380 |
| Точность обработки | ИТ7 | |
| Точность позиционирования | Мм | 0,03 |
| Точность перепозиционирования | Мм | 0,015 |
| Вес машины | Т | 60/70 |
| Общие габариты | Мм | 9200*5800*7700 |