0
0 руб.
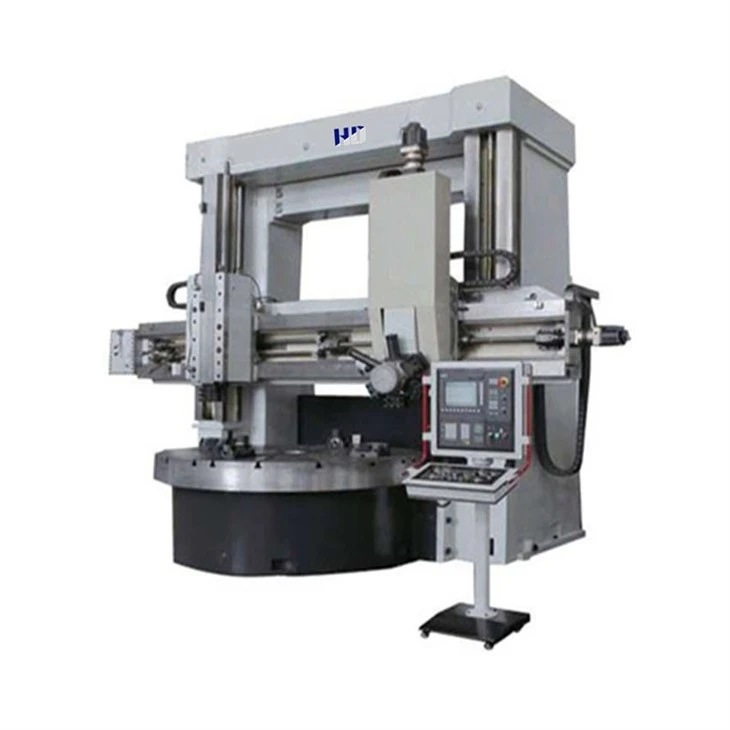
Вертикальный токарно-карусельный станок с числовым программным управлением CK5235 относится к категории тяжелого высокопроизводительного металлообрабатывающего оборудования. Модель спроектирована для черновой, получистовой и финишной механической обработки крупногабаритных, тяжелых и сложных по геометрии деталей в условиях единичного, мелкосерийного и серийного производства. Вертикальная компоновка с горизонтальным расположением планшайбы кардинально упрощает базирование, выверку и закрепление массивных заготовок, исключая прогибы под действием собственного веса, характерные для горизонтальных токарных станков.
Оборудование успешно применяется на предприятиях тяжелого и энергетического машиностроения, в судостроении, авиакосмической отрасли, нефтегазовом секторе, металлургии и горнодобывающей промышленности. Типовая номенклатура изделий, изготавливаемых на станке CK5235, включает корпуса паровых и газовых турбин, фланцы большого диаметра, зубчатые венцы, бандажи колесных пар, массивные шкивы, крышки редукторов, ступицы, обечайки и корпусные детали запорной арматуры.
Основные технологические операции
Базовая комплектация и расширенные опции станка позволяют выполнять широкий спектр операций по обработке заготовок из конструкционных, легированных, нержавеющих и жаропрочных сталей, а также чугуна и цветных сплавов:
В основе высокой точности и виброустойчивости модели CK5235 лежит жесткий двухстоечный портальный конструктив. Замкнутая силовая рама, образованная двумя массивными колоннами, жесткой верхней связью и тяжелым основанием, воспринимает значительные усилия резания без потери геометрической стабильности. Все базовые корпусные детали отлиты из высококачественного мелкозернистого серого чугуна с развитой системой внутренних ребер жесткости. После отливки заготовки станины и стоек проходят многоступенчатую термическую обработку для снятия внутренних остаточных напряжений, что гарантирует сохранение точности станка на протяжении всего срока службы.
Привод главного движения и планшайба
Рабочий стол (планшайба) диаметром 2830 мм оснащен четырехкулачковым патроном с ручным или гидравлическим зажимом, а также радиальными Т-образными пазами для установки нестандартной зажимной оснастки и прихватов. Конструкция шпиндельного узла рассчитана на работу с заготовками массой до 10, 16 или 20 тонн в зависимости от выбранного исполнения.
Вращение планшайбы обеспечивается главным электродвигателем мощностью 55 кВт через многоступенчатую коробку передач с бесступенчатым регулированием частоты вращения в пределах каждого диапазона (2 или 4 ступени). Общий диапазон оборотов составляет от 2 до 63 об/мин, а максимальный крутящий момент достигает 63 000 Н·м. Подобная характеристика привода позволяет вести производительное силовое резание на малых оборотах при черновой обдирке литья и поковок, а также поддерживать оптимальную скорость резания при чистовой обработке поверхностей разного диаметра.
Для минимизации трения, предотвращения нагрева и исключения эффекта скачкообразного движения на сверхмалых скоростях направляющие планшайбы оснащены гидростатической системой разгрузки с замкнутым контуром циркуляции масла и автоматическим контролем давления. Осевые и радиальные нагрузки воспринимаются прецизионными роликовыми подшипниками увеличенного сечения.
Портал, поперечина и суппортная группа
Подвижная поперечина (траверса) перемещается по вертикальным направляющим обеих стоек со скоростью 380 мм/мин с помощью отдельного привода и шарико-винтовых передач. После выхода в заданную позицию поперечина автоматически фиксируется на колоннах мощными гидравлическими зажимами, обеспечивая монолитность всей портальной конструкции во время обработки.
На поперечине размещены два независимых суппорта — правый и левый. Наличие двух суппортов существенно сокращает машинное время за счет возможности одновременной обработки детали двумя инструментами или разделения черновых и чистовых переходов без переналадки. Усилие резания на правом резцедержателе достигает 35 кН, на левом — 28 кН. Горизонтальный ход инструментальной стойки составляет 1900 мм, вертикальный ход ползуна — 1000 или 1250 мм. Ускоренные холостые перемещения выполняются со скоростью до 2000 мм/мин, что снижает вспомогательное время цикла.
Направляющие скольжения поперечины и ползунов закалены токами высокой частоты и отшлифованы, а ответные поверхности имеют антифрикционное полимерное покрытие, снижающее износ и повышающее плавность хода. По всем управляемым осям установлены высокоточные шарико-винтовые пары (ШВП) с предварительным натягом.
Интеграция шлифовальных операций: обработка за одну установку
Одной из ключевых технологических возможностей станка CK5235 является опциональное оснащение высокоскоростным шлифовальным шпинделем, который монтируется на ползун суппорта. В таком исполнении оборудование превращается в многофункциональный токарно-шлифовальный обрабатывающий центр.
Станок объединяет токарную и шлифовальную обработку за один установ заготовки. Для предприятий, выпускающих ответственные крупногабаритные узлы, это решение дает критически важные преимущества:
Станок CK5235 комплектуется современными системами числового программного управления от ведущих мировых производителей (Siemens, Fanuc или аналогичными системами по выбору заказчика). Интерфейс ЧПУ адаптирован для работы с токарно-карусельной группой станков, поддерживает функции постоянного контроля скорости резания (CSS), коррекции на износ инструмента, графической симуляции траектории и диагностики узлов в реальном времени.
Точность обработки на станке соответствует квалитету IT7. Точность позиционирования по линейным осям составляет 0,03 мм, а повторяемость (точность перепозиционирования) — 0,015 мм. Высокие показатели стабильности размеров достигаются за счет жесткой механической части, использования оптических линеек обратной связи (опционально) и автоматической централизованной импульсной системы смазки всех направляющих и винтовых передач.
Для обеспечения безопасности оператора и защиты механизмов от попадания стружки и смазочно-охлаждающей жидкости рабочая зона оснащается защитными ограждениями и сдвижными экранами. В стандартную комплектацию входят система подачи СОЖ высокого давления в зону резания, транспортер для автоматического удаления металлической стружки из рабочей зоны в накопительный бункер, а также система контроля перегрузки приводов.
Поставка, монтаж и сервис от компании «Новые Технологии»
Компания «Новые Технологии» предлагает полный комплекс услуг по всей России и СНГ: подбор параметров под чертежи заказчика, доставку, пусконаладочные работы, обучение персонала и гарантийное обслуживание.
Для получения коммерческого предложения обратитесь по телефону +7 495 221 91 52, напишите на sales@ntstan.ru или оставьте заявку на нашем сайте.
| Параметр | Ед. изм. | Значение |
| Наибольший обрабатываемый диаметр | Мм | 3500 |
| Максимальная высота обработки | Мм | 1600/2500 |
| Диаметр рабочего стола | Мм | 2830 |
| Максимальная грузоподъемность | Т | 10/16/20 |
| Максимальный крутящий момент рабочего стола | Н. м | 63000 |
| Диапазон скорости рабочего стола | оборотов в минуту | 2-63 |
| Шаг перемещения рабочего стола | 4 передачи с бесступенчатойрегулировкой / 2 передачи с бесступенчатойрегулировкой | |
| Усилие резания на правом резцедержателе | Кн | 35 |
| Усилие резания на левом резцедержателе | Кн | 28 |
| Горизонтальное перемещение инструментальной стойки | Мм | 1900 |
| Вертикальное перемещение инструментальной стойки | Мм | 1000/1250 |
| Главный двигатель | кВт | 55 |
| Максимальная скорость ускоренного перемещения резцедержателя | Мм/Ммин | 2000 |
| Скорость перемещения траверсы | Мм/Мин | 380 |
| Точность обработки | ИТ7 | |
| Точность позиционирования | Мм | 0,03 |
| Точность перепозиционирования | Мм | 0,015 |
| Вес машины | Т | 39/43 |
| Общие габариты | Мм | 6610*5100*6245 |