0
0 руб.
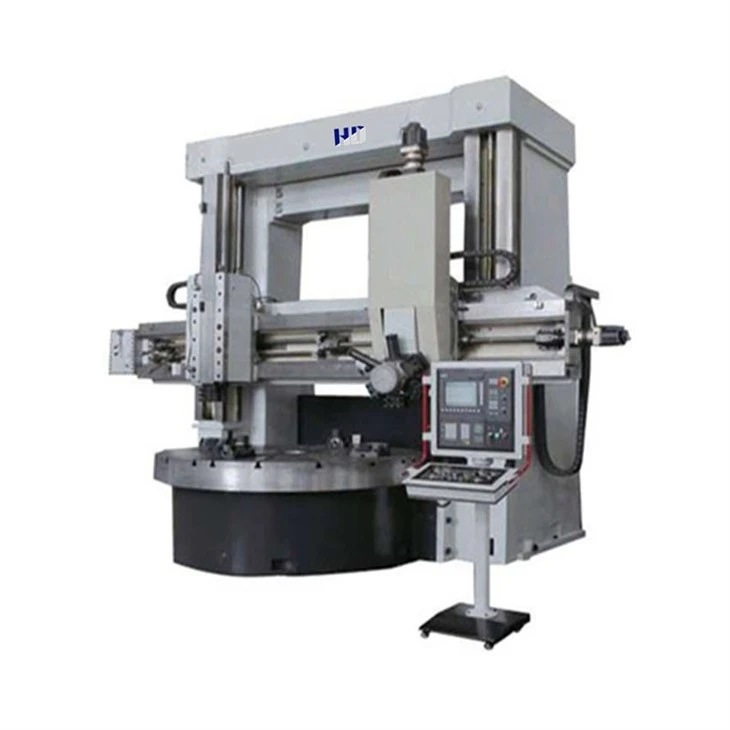
Вертикальный токарно-карусельный станок с ЧПУ CK5225 разработан для высокопроизводительной механической обработки крупногабаритных и тяжелых деталей цилиндрической, конической и сложной фасонной формы. Оборудование ориентировано на предприятия тяжелого машиностроения, энергетического сектора, судостроения, металлургии, горнодобывающей и нефтегазовой промышленности.
Благодаря вертикальной компоновке оси вращения планшайбы установка и центрирование массивных заготовок весом до 10 или 20 тонн (в зависимости от исполнения) занимают минимум времени и не требуют сложных поддерживающих приспособлений. Сила тяжести самой детали прижимает ее к рабочему столу, обеспечивая естественную устойчивость при силовом резании.
Конструктивные особенности: двухстоечная компоновка и жесткость
Модель CK5225 относится к классу двухстоечных токарно-карусельных станков портального типа. Две массивные литые колонны, жестко соединенные в верхней части поперечной балкой (порталом), образуют замкнутую силовую раму. По вертикальным направляющим стоек перемещается траверса со скоростью 380 мм/мин, что позволяет адаптировать рабочую зону под детали высотой до 1600 или 2500 мм.
Основные элементы станины, колонны и траверса отлиты из высокопрочного модифицированного чугуна с развитой системой внутренних ребер жесткости. После отливки корпуса проходят процедуру термического снятия остаточных напряжений и искусственного старения. Это полностью исключает деформацию геометрии станка в процессе многолетней эксплуатации под высокими динамическими нагрузками.
Направляющие скольжения траверсы и суппортов подвергаются закалке токами высокой частоты (ТВЧ) и прецизионному шлифованию. Ответные поверхности имеют антифрикционное полимерное покрытие, которое снижает коэффициент трения, предотвращает скачкообразное движение на малых подачах и многократно увеличивает ресурс узлов без потери исходной точности.
Обработка за одну установку: интеграция точения и шлифования
Ключевое технологическое преимущество модели CK5225 в расширенной комплектации — возможность выполнять токарную и шлифовальную обработку за один установ заготовки. Использование опционального шлифовального шпинделя (суппорта) превращает станок в многофункциональный обрабатывающий центр.
Оснащение станка шлифовальным модулем позволяет производить следующие финишные операции без переустановки тяжелой детали на специализированный шлифовальный станок:
Совмещение чернового точения, чистовой расточки и финишного шлифования в рамках одного технологического цикла исключает погрешности перебазирования. Это гарантирует строгую соосность, перпендикулярность торцов и минимальное радиальное биение ответственных поверхностей, а также сокращает производственный цикл изготовления детали в среднем на 30–40%.
Привод главного движения и планшайба
Рабочий стол (планшайба) диаметром 2250 мм оснащен четырехкулачковым зажимным механизмом с ручным или гидравлическим приводом для надежной фиксации заготовок различной конфигурации. Шпиндельный узел планшайбы смонтирован на высокоточных радиально-упорных и упорных роликовых подшипниках большого диаметра, способных воспринимать колоссальные осевые и радиальные нагрузки.
Главный электродвигатель мощностью 55 кВт передает крутящий момент через многоступенчатую коробку передач с бесступенчатым регулированием частоты вращения внутри каждого диапазона. Такая схема привода обеспечивает:
Двухстоечная архитектура позволяет оснащать станок CK5225 двумя независимыми вертикальными суппортами (правым и левым), что дает возможность вести одновременную обработку детали двумя инструментами. Правый суппорт рассчитан на максимальное усилие резания до 35 кН, левый — до 28 кН. Ход инструментальной стойки по горизонтали составляет 1400 мм, а вертикальное перемещение ползуна варьируется от 1000 до 1400 мм в зависимости от модификации.
Перемещение по осям осуществляется с помощью прецизионных шарико-винтовых пар (ШВП) большого диаметра с предварительным натягом, приводимых в движение высокомоментными серводвигателями. Скорость ускоренных холостых ходов достигает 2000 мм/мин, минимизируя вспомогательное время.
Высокая жесткость конструкции и применение линейных оптических энкодеров (опционально) позволяют стабильно выдерживать класс точности обработки IT7. Точность позиционирования по осям составляет 0,03 мм, а повторяемость (точность перепозиционирования) находится на уровне 0,015 мм.
Станок оснащается современной промышленной системой числового программного управления (Fanuc, Siemens или аналогами по согласованию с заказчиком). Интуитивно понятный интерфейс, функция графической симуляции траектории инструмента и встроенные циклы точения, нарезания резьбы и шлифования упрощают работу оператора и снижают риск ошибок при отладке управляющих программ.
Для защиты рабочей зоны от разлета горячей стружки и брызг смазочно-охлаждающей жидкости (СОЖ) предусмотрено прочное кабинетное ограждение. Автоматическая централизованная система смазки дозированно подает масло ко всем трущимся парам, направляющим и подшипниковым узлам, контролируя давление и уровень жидкости в автоматическом режиме.
Поставка, монтаж и сервис от компании «Новые Технологии»
Компания «Новые Технологии» предлагает полный комплекс услуг по всей России и СНГ: подбор параметров под чертежи заказчика, доставку, пусконаладочные работы, обучение персонала и гарантийное обслуживание.
Для получения коммерческого предложения обратитесь по телефону +7 495 221 91 52, напишите на sales@ntstan.ru или оставьте заявку на нашем сайте.
| Параметр | Ед. изм. | Значение |
| Наибольший обрабатываемый диаметр | Мм | 2500 |
| Максимальная высота обработки | Мм | 1600/2500 |
| Диаметр рабочего стола | Мм | 2250 |
| Максимальная грузоподъемность | Т | 10/20 |
| Максимальный крутящий момент рабочего стола | Н. м | 63000 |
| Диапазон скорости рабочего стола | оборотов в минуту | 2-63 |
| Шаг перемещения рабочего стола | 4 передачи с бесступенчатойрегулировкой / 2 передачи с бесступенчатойрегулировкой | |
| Усилие резания на правом резцедержателе | Кн | 35 |
| Усилие резания на левом резцедержателе | Кн | 28 |
| Горизонтальное перемещение инструментальной стойки | Мм | 1400 |
| Вертикальное перемещение инструментальной стойки | Мм | 1000/1250/1400 |
| Главный двигатель | кВт | 55 |
| Максимальная скорость ускоренного перемещения резцедержателя | Мм/Ммин | 2000 |
| Скорость перемещения траверсы | Мм/Мин | 380 |
| Точность обработки | ИТ7 | |
| Точность позиционирования | Мм | 0,03 |
| Точность перепозиционирования | Мм | 0,015 |
| Вес машины | Т | 32/36 |
| Общие габариты | Мм | 5180*4700*4800 |