0
0 руб.
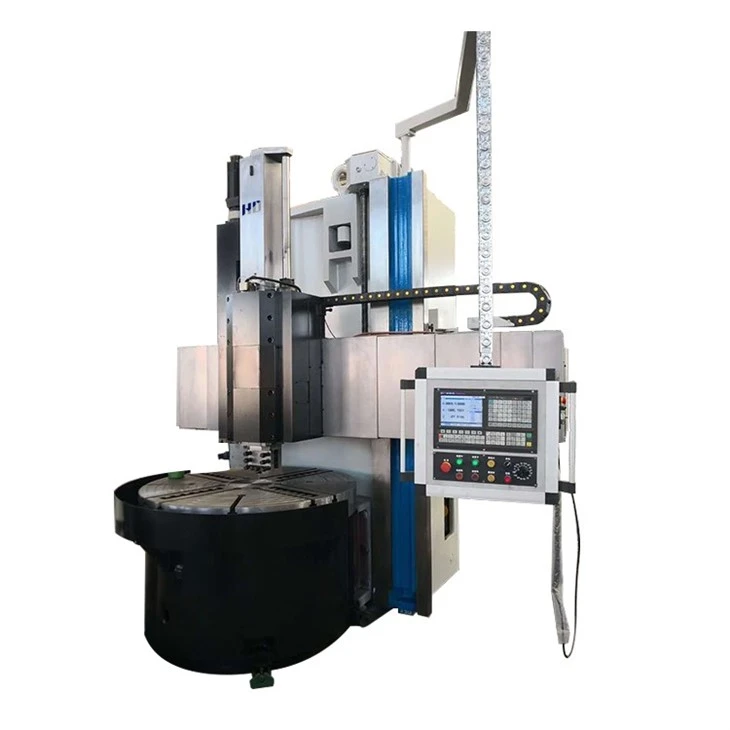
Вертикальный токарно-карусельный станок с ЧПУ CK5126 представляет собой тяжелое высокопроизводительное металлообрабатывающее оборудование, спроектированное для комплексной механической обработки крупногабаритных и тяжелых деталей сложной конфигурации. Конструктивно станок выполнен по классической одностоечной схеме (маркировка «51» в индексе модели указывает на одностоечную компоновку), что обеспечивает удобный доступ оператора к рабочей зоне, упрощает загрузку заготовок мостовым краном или кран-балкой и сохраняет высокую пространственную жесткость всей несущей системы. Оборудование предназначено для эксплуатации в условиях серийного, мелкосерийного и единичного производства на предприятиях тяжелого, энергетического, транспортного машиностроения, судостроения, а также в нефтегазовом и металлургическом секторах.
Ключевая технологическая особенность модели CK5126 заключается в возможности расширения базового токарного функционала за счет интеграции шлифовального шпинделя. В такой комбинированной конфигурации станок объединяет черновую и чистовую токарную обработку с финишным шлифованием за один установ заготовки. Это исключает необходимость перебазирования тяжелой детали весом до 10 тонн на специализированные круглошлифовальные или плоскошлифовальные станки, полностью устраняет погрешности повторной установки, сокращает межоперационное время и гарантирует строгую соосность и перпендикулярность всех рабочих поверхностей.
Назначение и спектр выполняемых операций
Токарно-карусельный центр CK5126 рассчитан на обработку заготовок из различных конструкционных материалов: углеродистых, легированных и нержавеющих сталей, высокопрочного и серого чугуна, титановых и жаропрочных сплавов, а также цветных металлов. Горизонтальное расположение планшайбы диаметром 2250 мм позволяет надежно фиксировать детали, имеющие большой диаметр при относительно небольшой высоте, а также заготовки с неравномерным распределением массы, которые сложно или невозможно зажать в горизонтальном токарном патроне.
Базовый и расширенный технологический цикл станка охватывает следующие виды механической обработки:
Высокая точность обработки, соответствующая квалитету IT7, достигается за счет продуманной силовой архитектуры и применения износостойких комплектующих.
Станина, колонна и поперечина (траверса). Несущие корпусные детали станка отлиты из высококачественного мелкозернистого серого чугуна с развитым внутренним оребрением, которое эффективно гасит вибрации, возникающие при прерывистом резании или снятии глубокой стружки. После литья все базовые отливки проходят цикл термического отпуска и естественного старения для полного снятия внутренних напряжений, что предотвращает геометрические деформации станка в течение всего срока службы.
Направляющие поперечины (траверсы) и вертикального суппорта закалены токами высокой частоты (ТВЧ) до высокой твердости и прецизионно отшлифованы. Ответные поверхности кареток покрыты антифрикционным полимерным материалом (типа Turcite-B), что снижает коэффициент трения, исключает скачкообразное движение на малых подачах и минимизирует износ при длительной эксплуатации. Перемещение поперечины по вертикальным направляющим колонны осуществляется на величину 1200 или 1600 мм (в зависимости от исполнения) со скоростью 440 мм/мин с последующей автоматической гидравлической фиксацией в рабочем положении.
Главный привод и планшайба (рабочий стол). Рабочий стол диаметром 2250 мм способен выдерживать максимальную нагрузку до 10 000 кг и позволяет обрабатывать заготовки диаметром до 2600 мм и высотой до 1600 или 2000 мм. Шпиндель планшайбы смонтирован на высокоточных двухрядных цилиндрических роликоподшипниках с регулируемым радиальным зазором, которые воспринимают радиальные нагрузки. Осевые нагрузки от веса тяжелой заготовки и вертикальных усилий резания воспринимаются высокоточными упорными подшипниками скольжения или качения большого диаметра (в зависимости от модификации), работающими в масляной ванне под давлением.
Привод главного движения оснащен мощным электродвигателем на 37 кВт. В сочетании с многоступенчатой коробкой передач (4 или 2 диапазона с бесступенчатым регулированием частоты вращения внутри каждой ступени) привод обеспечивает стабильный крутящий момент до 35 000 Н·м в диапазоне от 2 до 63 об/мин. Это позволяет вести силовое черновое резание на низких оборотах с максимальным съемом металла, а также переходить на оптимальные скорости при чистовом точении или шлифовании. На планшайбе установлены четыре мощных кулачковых зажима с ручным или гидравлическим приводом для жесткой фиксации деталей любой формы.
Суппортная группа и инструментальная система. Вертикальный суппорт оснащен ползуном увеличенного сечения, что гарантирует минимальный отжим инструмента при вылете до 800 или 1000 мм. Максимальная вертикальная сила резания на резцедержателе достигает 25 000 Н. Для автоматической смены инструмента применяется высокоточная револьверная головка (как правило, 4- или 5-позиционная с электромеханическим или гидравлическим зажимом и торцовыми зубчатыми колесами Hirth), обеспечивающая высокую повторяемость позиционирования инструментального блока.
При комплектации станка шлифовальным оборудованием на ползун вертикального суппорта или на отдельный специализированный суппорт устанавливается высокоскоростной шлифовальный шпиндель. Система подачи СОЖ в этом случае дополняется тонкой фильтрацией (магнитные сепараторы и бумажные фильтры) для очистки охлаждающей жидкости от абразивной пыли и мелкого шлама, что защищает направляющие и ШВП от преждевременного износа.
Приводы подач и точность позиционирования. Перемещение рабочих органов по осям X (горизонтальный ход до 1500 мм) и Z (вертикальный ход ползуна) осуществляется посредством прецизионных шарико-винтовых передач (ШВП) большого диаметра с предварительным натягом, приводимых в движение высокомоментными серводвигателями переменного тока. Скорость ускоренных перемещений достигает 2000 мм/мин.
Благодаря жесткой кинематической цепи и обратной связи станок обеспечивает точность позиционирования 0,03 мм и повторяемость (точность повторного позиционирования) 0,015 мм. Для контроля геометрических параметров детали непосредственно в рабочей зоне станок может быть укомплектован контактным измерительным щупом (например, Renishaw), который автоматически привязывает заготовку и корректирует износ режущего инструмента или шлифовального круга.
Система ЧПУ и автоматизация управления
Станок CK5126 оснащается современными промышленными системами числового программного управления ведущих мировых производителей (Siemens, Fanuc или GSK — по выбору заказчика). Эргономичный подвесной пульт управления позволяет оператору свободно перемещаться вдоль рабочей зоны, контролируя процесс врезания инструмента.
Для бесперебойной работы в многосменном режиме станок оборудован централизованной автоматической импульсной системой смазки, которая дозированно подает масло ко всем направляющим скольжения, подшипникам и узлам ШВП. Гидравлическая станция с системой термостабилизации масла отвечает за переключение ступеней скоростей, зажим поперечины и фиксацию револьверной головки.
Рабочая зона закрыта защитными ограждениями с раздвижными дверями, оснащенными концевыми выключателями безопасности, которые блокируют вращение планшайбы при открытии зоны резания. Для удаления стружки предусмотрен автоматический стружкоуборочный конвейер с тележкой, эффективно отводящий металлическую стружку из-под стола.
Поставка, монтаж и сервис от компании «Новые Технологии»
Компания «Новые Технологии» предлагает полный комплекс услуг по всей России и СНГ: подбор параметров под чертежи заказчика, доставку, пусконаладочные работы, обучение персонала и гарантийное обслуживание.
Для получения коммерческого предложения обратитесь по телефону +7 495 221 91 52, напишите на sales@ntstan.ru или оставьте заявку на нашем сайте.
| Параметр | Ед. изм. | Значение |
| Наибольший обрабатываемый диаметр | Мм | 2600 |
| Максимальная высота обработки | Мм | 1600/2000 |
| Максимальная грузоподъемность | Т | 10 |
| Диаметр рабочего стола | Мм | 2250 |
| Диапазон скорости рабочего стола | оборотов в минуту | 2-63 |
| Диапазон ступеней рабочего стола | 4 передачи с бесступенчатойрегулировкой / 2 передачи с бесступенчатойрегулировкой | |
| Максимальный крутящий момент рабочего стола | Нм | 35000 |
| Вертикальная сила резания на резцедержателе | Н | 25000 |
| Вертикальный ход вертикального резцедержателя | Мм | 800/1000 |
| Вертикальный ход горизонтального резцедержателя | Мм | 1500 |
| Скорость быстрых перемещений револьверной головки | Мм/мин | 2000 |
| Ход траверсы | Мм | 1200/1600 |
| Скорость подъема балки | Мм/мин | 440 |
| Точность обработки | ИТ7 | |
| Точность позиционирования | Мм | 0,03 |
| Точность позиционирования | Мм | 0,015 |
| Главный двигатель | Кв | 37 |
| Вес машины | Т | 24/26 |
| Габариты (Д*Ш*В) | Мм | 3300*4000*3500 |