0
0 руб.
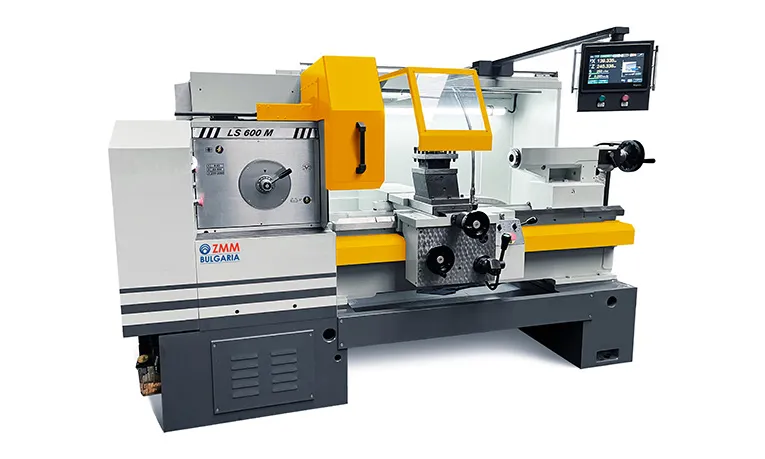
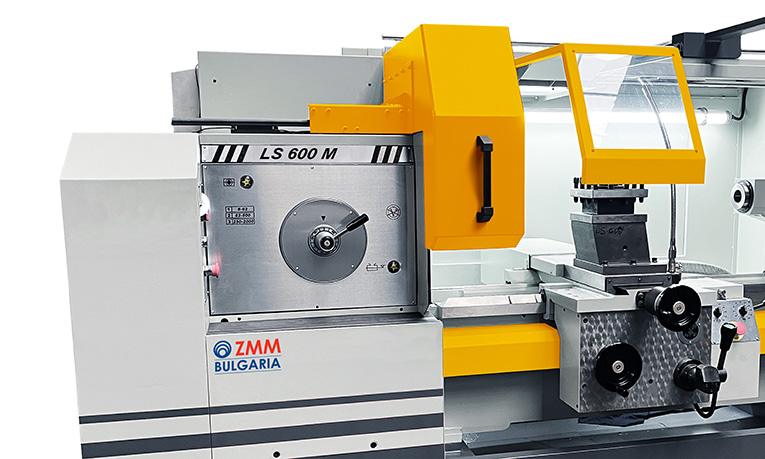
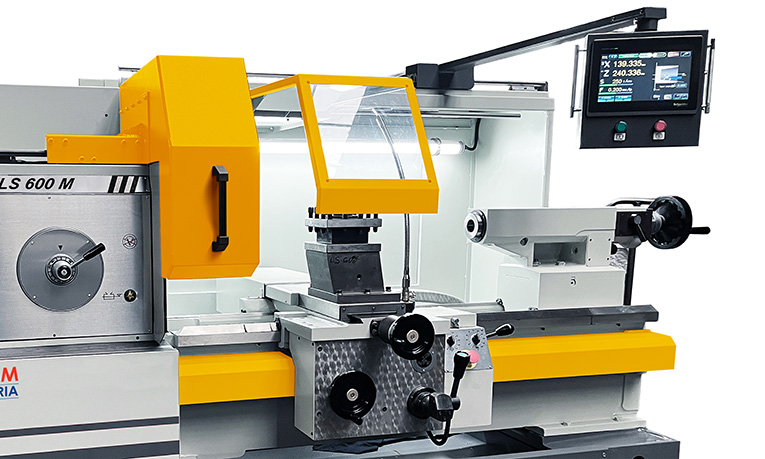
Циклический токарный станок LS 600 M — это современное высокопроизводительное оборудование, предназначенное для автоматизированной токарной обработки деталей в условиях серийного и мелкосерийного производства. Модель сочетает в себе надежность традиционного токарного станка и возможности числового программного управления (ЧПУ) в циклическом режиме, что делает её оптимальным выбором для предприятий, стремящихся повысить повторяемость и точность обработки без сложного программирования.
В отличие от универсальных токарно-винторезных станков, где каждый переход требует ручного управления, LS 600 M автоматизирует большинство операций, сохраняя при этом простоту настройки, понятную оператору со средней квалификацией.
Станок LS 600 M ориентирован на задачи механической обработки тел вращения из черных и цветных металлов, а также из пластика и других конструкционных материалов. Он эффективно заменяет морально устаревшее оборудование в цехах, где важна серийность, но не требуется полная 5-осевая обработка с ЧПУ.
Продольное точение цилиндрических поверхностей на всей длине заготовки (до 2000 мм в зависимости от исполнения).
Торцевание и подрезка уступов с высокой точностью позиционирования.
Растачивание внутренних отверстий и расточных поверхностей.
Нарезание наружной и внутренней резьбы (метрической, дюймовой, модульной) с помощью резьбонарезных циклов.
Сверление, зенкерование и развертывание осевых отверстий с использованием инструмента, закрепленного в резцедержателе или пиноли задней бабки.
Обработка фасонных поверхностей по копиру или с использованием простейших контурных циклов.
Машиностроение — обработка валов, осей, втулок, фланцев, шкивов и других деталей вращения.
Металлообработка и сервисные центры — ремонтные работы, восстановление посадочных мест, изготовление единичных прототипов.
Нефтегазовое и энергетическое оборудование — обработка крупногабаритных муфт, переходников, ниппелей (благодаря отверстию шпинделя 80 мм).
Образовательные учреждения (колледжи, вузы) — изучение основ автоматизированной токарной обработки без освоения сложных G-кодов: цикловой режим позволяет наглядно разобрать этапы обработки.
Главное преимущество для производства: снижение времени цикла за счет автоматических быстрых перемещений (8 м/мин) и уменьшение брака из-за человеческого фактора.
Станок оснащен циклической системой ЧПУ. Это означает, что оператор задает не траекторию движения инструмента в кодах G-кода, а последовательность стандартных циклов (например, «проходка», «растачивание», «нарезание резьбы») с указанием параметров: диаметр, длина, подача, скорость резания.
Результат для пользователя:
Быстрая переналадка — от 5 до 20 минут на новую деталь.
Отсутствие необходимости в программисте ЧПУ.
Визуальный контроль на экране — так же понятно, как работать с калькулятором, но не как с текстовым редактором кода.
Ширина станины — 200 мм. Это ключевой параметр жесткости, который напрямую влияет на виброустойчивость при точении прерывистых поверхностей и при больших глубинах резания. Для сравнения: у станков класса 400-500 мм ширина станины часто составляет 150-180 мм.
Массивная конструкция из высокопрочного чугуна с дополнительными ребрами жесткости.
Закаленные и шлифованные направляющие по всей длине, что обеспечивает сохранение геометрической точности не менее 5-7 лет интенсивной эксплуатации.
Хвостовик шпинделя №8 (DIN 55027) — профессиональный стандарт для средних и тяжелых токарных работ. Он обеспечивает высокую крутильную жесткость и надежное центрирование патрона или планшайбы.
Диаметр отверстия шпинделя — 80 мм — один из самых больших в своем классе. Что это дает? Через шпиндель можно пропускать длинномерные заготовки (трубы, прутки) диаметром до 78-79 мм. Это критично для нефтегазовой, трубной и автомобильной промышленности.
Конус шпинделя — метрический №80 — обеспечивает плотное и точное базирование оснастки (поводковых патронов, центров).
Количество скоростей шпинделя — 3 диапазона:
20-100 об/мин — для обработки крупных заготовок больших диаметров, обдирочных проходов и нержавеющих сталей.
80-400 об/мин — универсальный диапазон для сталей средней твердости, чугуна.
400-2000 об/мин — для точения цветных металлов, пластика, чистовой обработки и работ малого диаметра.
Переключение диапазонов осуществляется гидравликой или электромеханически (по команде с пульта). Удобство: вам не нужно останавливать станок и переставлять ремни — достаточно выбрать диапазон в меню.
Мощность главного двигателя — 11 кВт (пиковая до 15 кВт). Это гарантирует снятие стружки сечением до 5-8 мм² на глубину резания до 4-5 мм по стали 45 без «залипания» двигателя.
Максимальный крутящий момент шпинделя — 120 Нм. Для понимания: это позволяет обрабатывать заготовки диаметром до 200-250 мм обдирочными проходами с подачей 0,3-0,5 мм/об.
Серво-приводы подач:
Ось Z (продольная) — 3,5 кВт, крутящий момент 22 Нм.
Ось X (поперечная) — 1,75 кВт, крутящий момент 11 Нм.
Форсированная подача (быстрое перемещение) до 8 м/мин по обеим осям — это как разгон автомобиля до 60 км/ч за 1 секунду в мире металлообработки. Сокращает вспомогательное время (подвод/отвод инструмента) на 30-40% по сравнению с ручными или механическими аналогами.
Максимальная рабочая продольная подача — 8 м/мин (регулируется в циклах от 0,01 до 8 м/мин с шагом 0,001 мм/мин).
Перемещение поперечного суппорта — 290 мм — достаточно для обработки диаметров до 400 мм над суппортом, включая расточку глубоких отверстий.
Шарико-винтовые пары (ШВП):
Ось Z: 50×10 мм (диаметр ШВП 50 мм, шаг 10 мм) — обеспечивает высокую осевую жесткость и точность позиционирования не хуже 0,01 мм на всей длине.
Ось X: 32×5 мм — малый шаг повышает разрешающую способность при поперечном движении, важную для точных диаметральных размеров (допуск H7/h6).
Сила тяги по оси Z — 1250 даН (примерно 1275 кгс),
по оси X — 1050 даН (около 1070 кгс).
Это означает, что станок способен «протолкнуть» резец даже при затуплении или при обработке твердых сплавов (например, броня, жаропрочные стали) без потери шага.
Диаметр пиноли — 90 мм — очень массивная конструкция, исключающая прогиб под весом детали до 200-300 кг.
Ход пиноли — 225 мм — значительно больше среднего (обычно 120-150 мм), что удобно для сверления отверстий большей глубины без переустановки инструмента.
Конус пиноли — КМ5 (конус Морзе 5) — стандарт для тяжелых операций сверления, развертывания и установки центров.
Управление пинолью — гидравлическое или ручное (с фиксацией). В цикловом режиме возможна автоматическая поджимка центра при обработке длинных валов.
Автоматическая централизованная смазка направляющих и ШВП с регулируемым интервалом (экономит масло и продлевает ресурс).
Насос СОЖ (охлаждающей жидкости) с регулируемым напором, подача через гибкие сопла прямо в зону резания. Защитные экраны (щитки) предотвращают разбрызгивание.
Полноценный кожух зоны обработки из ударопрочного поликарбоната с блокировкой (станок остановится при открытии дверцы).
Пульт управления с большим ЖК-дисплеем (отображение текущих координат, активного цикла, параметров инструмента).
Аварийная кнопка, ограничение усилий по осям (защита от «врезания»).
Локальное освещение рабочей зоны.
Станок поставляется с расстоянием между центрами:
1000 мм / 1500 мм / 2000 мм (под заказ).
Это позволяет выбрать модель под типовую длину валов или труб вашего производства. Например, для обработки карданных валов длиной до 1700 мм необходим вариант 2000 мм.
Самый большой диаметр над станиной (600 мм) среди конкурентов в классе цикловых станков с аналогичной ценой. Это позволяет обрабатывать фланцы, шкивы и колеса диаметром до 580 мм без демонтажа защитного кожуха.
Отверстие шпинделя 80 мм — пропускная способность для прутка выше, чем у 90% станков этого сегмента (обычно 50-65 мм). Экономия на предварительной резке.
Мощность 11/15 кВт — запас для работы в тяжелых режимах без перегрева. Многие китайские аналоги заявляют 11 кВт, но реально держат 7-8 кВт длительно.
Цикловое управление — снижение требований к квалификации оператора. В условиях кадрового голода это решающий фактор.
Ход пиноли 225 мм — позволяет сверлить отверстия глубиной до 200 мм за один проход, не двигая суппорт. Ускоряет изготовление втулок и корпусных деталей.
Для полного раскрытия потенциала LS 600 M рекомендуем приобрести:
Трехкулачковый патрон диаметром 315-400 мм (на станке могут быть установлены патроны с креплением по DIN 55027).
Поводковый патрон и плавающий центр для обработки в центрах.
Набор резцедержателей (для квадратных резцов 25×25 мм).
Систему вытяжки стружки (конвейер) при интенсивной серийной работе.
Заднюю бабку с вращающимся центром для высокоскоростной обработки (уменьшает нагрев детали).
LS 600 M — это не просто «станок с цифровой индикацией». Это полноценная ячейка автоматизированной токарной обработки, которая за счет циклового ЧПУ, мощного шпинделя и жесткой станины позволяет увеличить производительность отдела механической обработки в 2-3 раза по сравнению с ручным оборудованием.
Он подходит для предприятий, которые выросли из токарно-винторезных станков, но еще не готовы к масштабным инвестициям в промышленного робота и 5-осевой обрабатывающий центр.
Ключевая целевая аудитория:
Начальники механических цехов, уставшие от брака из-за «человеческого фактора».
Технологи, которым нужна повторяемость ±0,02 мм на партии из 1000 деталей.
Владельцы ремонтных мастерских, где каждый час простоя станка — убыток, поэтому важна быстрая переналадка.
Станок поставляется полностью готовым к работе: с системой ЧПУ, сервоприводами, защитным кожухом, освещением и насосом СОЖ. Для пуска достаточно подключить питание 380В, установить инструмент и патрон, загрузить первую деталь.
| Параметр | Значение |
| Предельные габариты обрабатываемого изделия | |
| Высота центров | 300 мм |
| Диаметр обработки над станиной | 600 мм |
| Диаметр обработки над поперечным суппортом | 400 мм |
| Ширина станины | 200 мм |
| Расстояние между центрами | 1000, 1500, 2000 мм |
| Шпиндель | |
| Хвостовик шпинделя | №8 (DIN 55027) |
| Диаметр отверстия шпинделя | 80 мм |
| Конус шпинделя | №80, метрический |
| Передняя бабка | |
| Кол-во скоростей | 3 |
| Частота вращения шпинделя | 20-100 / 80-400 / 400-2000 об/мин |
| Подача и перемещение | |
| Форсированная продольная подача по оси X и Z | 8 м/мин |
| Макс. продольная подача по оси Z | 8 м/мин |
| Макс. поперечная подача по оси X | 8 м/мин |
| Перемещение поперечного суппорта | 290 мм |
| Шарико-винтовая пара | |
| По оси Z | 50×10 мм |
| По оси X | 32×5 мм |
| Задняя бабка | |
| Диаметр пиноли | 90 мм |
| Конус пиноли | КМ5 |
| Ход пиноли | 225 мм |
| Приводы | |
| Мощность главного двигателя | 11(15) кВт |
| Мощность серво-привода по оси Z | 3,5 кВт |
| Макс. крутящий момент серво-привода по оси Z | 22 Нм |
| Мощность серво-привода по оси X | 1,75 кВт |
| Макс. крутящий момент серво-привода оси X | 11 Нм |
| Макс. крутящий момент шпинделя | 120 Нм |
| Сила тяги по оси Z | 1250 даН |
| Сила тяги по оси X | 1050 даН |