0
0 руб.
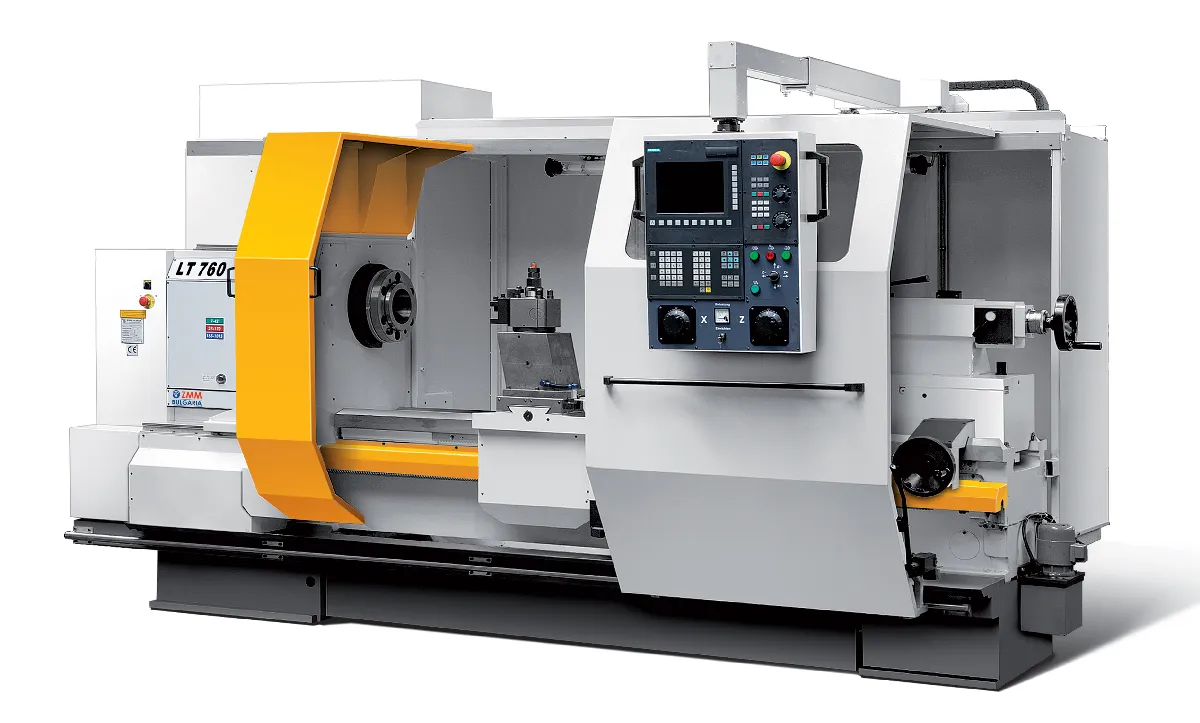
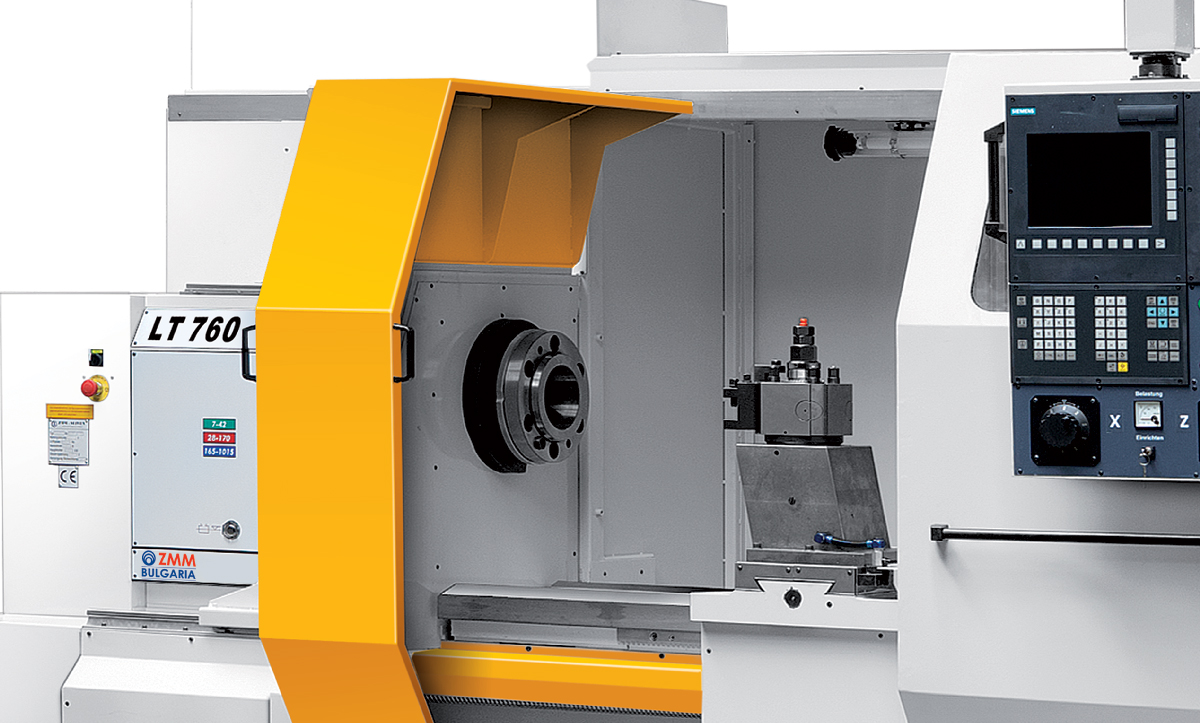
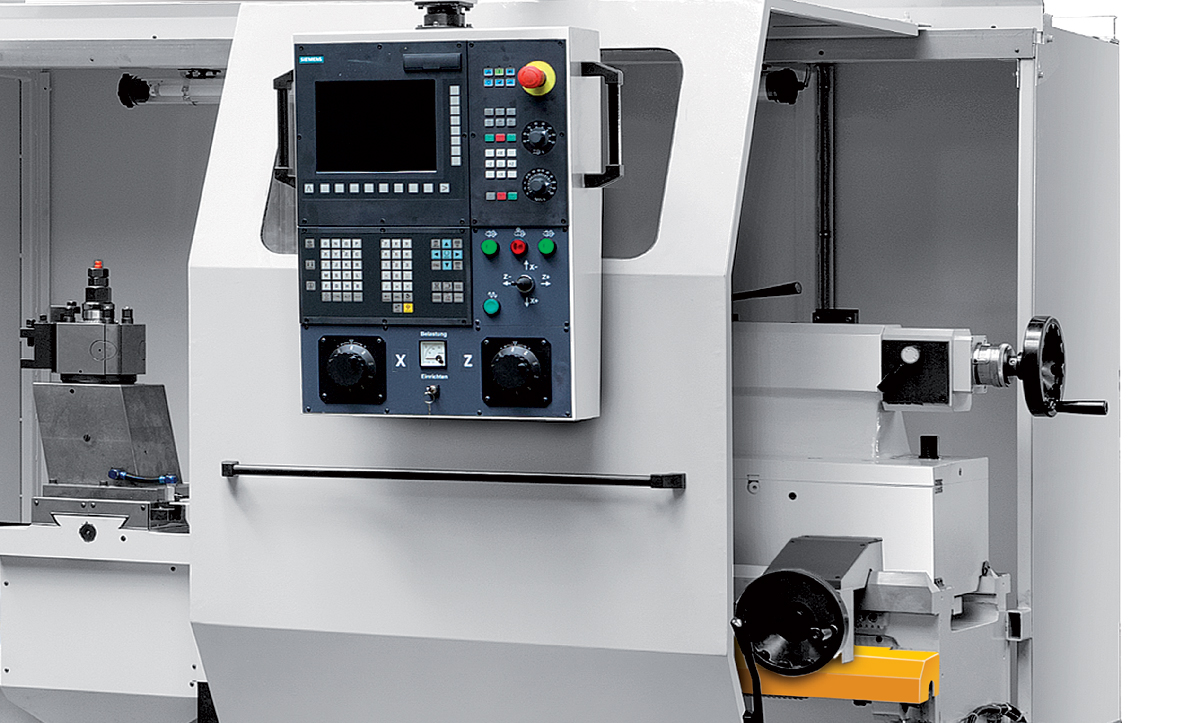
Токарный станок с ЧПУ ZMM LT760 — это флагманская модель тяжелой серии оборудования болгарского завода ZMM, предназначенная для обработки крупногабаритных и длинномерных деталей диаметром до 760 мм и массой до нескольких тонн. Станок объединяет промышленную мощность (главный двигатель 18,5 кВт, крутящий момент 2250 Нм) с прецизионной системой ЧПУ Siemens, обеспечивая автоматизированную токарную обработку в условиях тяжелого машиностроения, энергетики, нефтегазовой и горнодобывающей промышленности.
В отличие от моделей меньшей размерности (LT580, LT660), LT760 рассчитан на самые тяжелые режимы резания: ширина станины 560 мм, отверстие шпинделя 132 мм, передняя опора шпинделя диаметром 170 мм, масса станка более 6 тонн. Это не просто «большой станок», а инженерное решение для задач, где требуется удалить до 10-15 кг стружки с одной заготовки и при этом получить допуск не хуже H7.
ZMM LT760 создан для предприятий, которые обрабатывают детали, близкие к предельным возможностям стандартного токарного оборудования. Он одинаково эффективен в серийном производстве крупных компонентов и в единичном изготовлении уникальных деталей для тяжелых машин.
Черновое и чистовое точение цилиндрических, конических и фасонных поверхностей диаметром до 760 мм над станиной и до 520 мм над суппортом.
Растачивание глубоких отверстий большого диаметра (до 300-400 мм) с использованием тяжелых расточных оправок.
Торцевание и подрезка уступов у деталей длиной до 5850 мм с точностью позиционирования 0,005 мм.
Нарезание всех типов резьб (метрических, дюймовых, модульных, питчевых) на наружных и внутренних поверхностях, включая крупные шаги (до 15-20 мм).
Сверление, зенкерование и развертывание отверстий диаметром до 70-80 мм с использованием задней бабки с конусом КМ6.
Обработка прерывистых поверхностей (валы со шпоночными пазами, лысками, отверстиями) без потери шага и без вибраций благодаря рекордной жесткости станины.
Тяжелое машиностроение — валы прокатных станов, барабаны лебедок, оси колесных пар локомотивов, роторы дробилок, корпуса редукторов.
Нефтегазовая отрасль — стволы фонтанной арматуры, переходники большого диаметра, муфты для труб 140-160 мм (отверстие шпинделя 132 мм позволяет пропускать трубы до 130 мм), детали устьевого оборудования.
Энергетика и судостроение — гребные валы (длиной до 5-6 метров), валы турбин и генераторов, фланцы ветроэнергетических установок, детали рулевых устройств.
Горнорудное и карьерное оборудование — оси экскаваторов, валы конвейеров большой длины, ступенчатые валы дробилок, крестовины карданов.
Ремонтные и сервисные центры — восстановление посадочных мест под подшипники машин весом 50-100 тонн, изготовление единичных тяжелых деталей по образцу.
Ключевое преимущество для производства:
Станок позволяет заменить парк из двух-трех устаревших станков (токарно-карусельный, токарно-винторезный, расточной) одним современным центром с ЧПУ. Это сокращает количество переналадок, время обработки в 2-3 раза и исключает ошибки, связанные с человеческим фактором.
Станок оснащен промышленным контроллером Siemens (серия 828D или 840D), который является мировым стандартом для тяжелых токарных станков. В отличие от упрощенных систем, Siemens обеспечивает:
Полноценную контурную обработку по осям X и Z, позволяющую реализовать любые фасонные поверхности, включая сферы, овалы и эксцентричные профили.
Адаптивное управление подачей — система автоматически снижает подачу при увеличении нагрузки на резец (например, при попадании в литейную корку), предотвращая поломку инструмента и брак.
Динамическую компенсацию тепловых деформаций — контроллер отслеживает нагрев шпинделя и направляющих и корректирует координаты, чтобы размеры детали оставались в допуске.
Библиотеку тяжелых циклов — черновая обработка с переменной глубиной резания, нарезание резьбы с большим шагом, глубокое сверление с циклом «печь-пауза-печь».
Удаленную диагностику через Ethernet — инженеры завода-изготовителя могут подключиться к станку через интернет и помочь в решении проблем (по согласованию).
Простой графический интерфейс с меню на русском языке и симуляцией обработки до запуска.
Для предприятия это означает:
Снижение требований к квалификации оператора (обучение 3-5 дней вместо месяцев для G-кодов), быструю переналадку (до 30 минут на новую сложную деталь), минимизацию брака и возможность интеграции в «цифровой цех» (MES).
Ширина станины — 560 мм.
Для станка с диаметром обработки 760 мм это выдающийся показатель. Ширина станины напрямую коррелирует с массой станка и его способностью гасить вибрации. LT760 весит от 6060 кг (в базе 2910 мм), что на 360 кг больше, чем LT660, и на 2-3 тонны больше, чем у большинства китайских аналогов.
Что дает широкая станина и большая масса:
Возможность снимать стружку сечением до 20-25 мм² (глубина 6-8 мм, подача 0,3-0,4 мм/об) на заготовках из стали 45 диаметром 400-600 мм без вибраций и «вертлявости».
Обработка деталей с эксцентриситетом до 10-15 мм (например, коленчатых валов) без риска повреждения станка.
Стабильность геометрии при длительной работе (смена-две без остановки).
Срок службы до капитального ремонта — не менее 60 000 часов (25-30 лет при двухсменной работе).
Станина — монолитная, из высокопрочного чугуна марки не ниже СЧ25, с мощными продольными и поперечными ребрами жесткости. Направляющие закалены ТВЧ до твердости 56-58 HRC, отшлифованы и закрыты телескопическими стальными кожухами с уплотнениями.
Хвостовик шпинделя №11 по DIN 55027 — самый мощный фланцевый стандарт в линейке ZMM, который используется для передачи крутящего момента до 2250 Нм. Обеспечивает:
Надежное крепление патронов массой до 200 кг (включая гидравлические 500-630 мм).
Минимальное биение при установке оснастки (не более 0,005 мм).
Быструю смену патронов благодаря точному центрированию.
Диаметр передней опоры шпинделя — 170 мм.
Это огромный подшипниковый узел, сравнимый с опорами малых карусельных станков. Подшипники — прецизионные, роликовые конические и радиально-упорные, класс точности P4 (высший). Диаметр 170 мм обеспечивает:
Радиальное биение шпинделя не более 0,003 мм на длине 300 мм.
Способность выдерживать силу резания до 8000-10000 Н (около 800-1000 кгс) в радиальном направлении.
Ресурс подшипников более 35 000 часов в тяжелых режимах.
Диаметр отверстия шпинделя — 132 мм.
Это ключевое конкурентное преимущество. Через шпиндель можно пропускать трубы и прутки диаметром до 130 мм. Для нефтегазовой отрасли это означает обработку «длинномеров» типоразмеров 114 мм, 127 мм, 130 мм без предварительной резки. Для машиностроения — возможность использовать прокат большого диаметра для втулок и гильз.
Конус шпинделя — метрический №140.
Самый большой конус в линейке токарных станков ZMM (больше, чем №120 у LT660). Метрический конус №140 обеспечивает идеальное базирование центров и поводковых патронов для деталей массой до 3-5 тонн. Исключает прокручивание даже при максимальных нагрузках.
Три диапазона частот вращения шпинделя (электромеханическое переключение):
15-130 об/мин — для обдирочных проходов по заготовкам диаметром 500-760 мм, для обработки жаропрочных сталей и сплавов, для нарезания крупных резьб (шаг 10-20 мм).
50-450 об/мин — универсальный диапазон для черновой и получистовой обработки конструкционных сталей, чугуна, бронзы, для растачивания отверстий большого диаметра.
150-1250 об/мин — для чистового точения, обработки цветных металлов, пластика, а также для деталей малого диаметра (до 150-200 мм).
Переключение диапазонов происходит автоматически по команде ЧПУ без участия оператора. Это позволяет оптимизировать режимы резания в автоматическом цикле для черновых и чистовых проходов.
Главный двигатель — 18,5 кВт (модель AT180M4). Это промышленный асинхронный двигатель с усиленной станиной, классом изоляции F (стойкость к перегреву) и принудительным вентилированием. Реальная длительная мощность на шпинделе — 17-17,5 кВт. Для сравнения: это мощность большого трактора или автопогрузчика, сконцентрированная на резце.
Максимальный крутящий момент на шпинделе — 2250 Нм.
Чтобы понять масштаб: это усилие, необходимое для подъема груза массой 225 кг на плече 1 метр. В токарной обработке это позволяет:
Снимать стружку сечением до 25 мм² на заготовках диаметром 300-500 мм из стали 45 (например, глубина 7 мм, подача 0,35 мм/об).
Нарезать резьбу диаметром до 250 мм с шагом до 16 мм без риска остановки шпинделя.
Обрабатывать заготовки из нержавеющих сталей 12Х18Н10Т и титановых сплавов (ВТ6, ВТ22) с производительностью, сравнимой со специализированными станками.
Сервоприводы подач Siemens (цифровые):
Ось Z (продольная): мощность 3,77 кВт (1FK7100), крутящий момент 18 Нм.
Ось X (поперечная): мощность 2,29 кВт (1FK7063), крутящий момент 11 Нм.
Сервоприводы обеспечивают быстрые перемещения до 8 м/мин, плавный разгон до рабочей подачи (от 0,001 до 8 мм/об) и точное удержание позиции даже при силе резания в сотни килограмм.
Сила тяги по оси Z — 1250 даН (около 1275 кгс).
По оси X — 1050 даН (около 1070 кгс).
Эти усилия означают, что станок «протолкнет» резец даже при затуплении, при обработке окалины или сварных швов без потери шага и без срабатывания защиты.
Рабочие подачи регулируются программно от 0,001 до 8 мм/об (дискретность 0,001 мм/об).
Перемещение поперечного суппорта (ось X) — 430 мм. Это максимальное значение в серии ZMM LT (у LT660 также 430 мм, но у LT580 было 290 мм). 430 мм позволяет:
Обрабатывать диаметры до 520 мм над суппортом (реальный максимальный диаметр детали с учетом резцедержателя).
Использовать тяжелые расточные оправки для отверстий диаметром 300-400 мм.
Устанавливать многорезцовые блоки для одновременной обработки (например, наружное точение + растачивание).
Шарико-винтовые пары (ШВП) высокого класса точности (C3):
Ось Z: ШВП 50×10 мм (диаметр 50 мм, шаг 10 мм). Шаг 10 мм обеспечивает оптимальное сочетание скорости и усилия.
Ось X: ШВП 32×5 мм (диаметр 32 мм, шаг 5 мм). Малый шаг дает разрешающую способность по диаметру примерно 0,001-0,002 мм, что критично для чистовых проходов с допуском ±0,005 мм.
Все ШВП предварительно натянуты (для исключения люфта), смазываются автоматически и защищены гофрированными кожухами.
Диаметр пиноли — 105 мм. Массивная пиноль, не прогибающаяся при сверлении отверстий диаметром до 70 мм и при установке центров для деталей массой до 2 тонн.
Ход пиноли — 225 мм. Позволяет сверлить глубокие отверстия (до 200 мм за один проход) без перемещения суппорта. Для особо глубоких отверстий можно использовать последовательные проходы с выведением сверла.
Конус пиноли — КМ6 (конус Морзе 6). Это стандарт для тяжелых сверлильных и токарных станков. КМ6 выдерживает осевые усилия до 3000 кгс. В пиноль можно устанавливать:
Вращающиеся и упорные центры для деталей диаметром 400-700 мм.
Сверла большого диаметра (до 70 мм) из быстрорежущей стали или с пластинами.
Зенкеры и развертки для обработки отверстий по 7-му квалитету точности.
Привод пиноли: гидравлический (стандарт), управление с педали (ногами) или с пульта ЧПУ. Возможно автоматическое поджимание центра по программе — при обработке длинных валов, когда деталь нагревается и расширяется, гидравлика слегка «доводит» центр, предотвращая изгиб.
Станок оснащен держателем типа MC, который позволяет менять резец за 5-10 секунд без использования ключей. Для тяжелого станка это особенно важно:
Сокращение вспомогательного времени при переходе от черновой обработки к чистовой и от наружного точения к расточке.
Высокая повторяемость позиционирования (ошибка не более 0,005 мм) — не нужна повторная поднастройка инструмента.
Возможность установки блока с 3-4 резцами для многооперационной обработки без смены.
Для тяжелых режимов рекомендуется использовать резцы сечением 25×25 мм или 32×32 мм с пластинами из твердого сплава.
Станок ZMM LT760 поставляется в шести вариантах расстояния между центрами:
1350, 1850, 2850, 3850, 4850, 5850 мм.
1350 мм — для обработки тяжелых фланцев, шестерен, корпусов подшипников, стаканов диаметром до 760 мм.
2850 мм — оптимальный выбор для большинства предприятий тяжелого машиностроения (валы прокатных станов, барабаны лебедок).
5850 мм — для уникально длинных деталей (гребные валы судов, длинномерные шнеки, оси экскаваторов).
Масса станка для исполнения с РМЦ 2910 мм (фактически 2850 мм) составляет 6060 кг. Это на 360 кг больше, чем у LT660, и на 2-3 тонны больше, чем у большинства китайских аналогов. Каждый дополнительный килограмм — это жесткость, точность и долговечность.
Автоматическая централизованная смазка направляющих, ШВП и подшипников (дозаторы, шланги, распределители). Интервал подачи смазки регулируется (от 2 до 30 минут). Это увеличивает ресурс трущихся пар в 2-3 раза и снижает трение, особенно важное при тяжелых режимах.
Насос СОЖ (охлаждающей жидкости) с увеличенной производительностью — для тяжелого станка требуется больше СОЖ для отвода тепла и вымывания стружки. Два гибких сопла и одно дополнительное для внутреннего охлаждения инструмента (опция).
Стружкоконвейер (опционально, но настоятельно рекомендуется для серийной работы) — скребкового типа, автоматически удаляет стружку из поддона в контейнер, исключая ручную выгрузку.
Полный защитный кожух из ударопрочного поликарбоната с металлической рамой и гидравлическими доводчиками дверей. Дверцы имеют электрическую блокировку — станок не запустится при открытой дверце и остановится при открытии во время работы. Соответствует требованиям CE.
Аварийные кнопки на пульте, на передней и задней стойках (всего 3 точки), плюс ножная педаль аварийной остановки.
Локальное светодиодное освещение рабочей зоны с двумя регулируемыми светильниками (мощность 20 Вт каждый).
Диаметр обработки 760 мм — один из самых больших в классе горизонтальных токарных станков с ЧПУ. Позволяет обрабатывать детали, для которых обычно требуются карусельные станки.
Отверстие шпинделя 132 мм — лучший показатель в сегменте. Конкуренты с диаметром обработки 700-800 мм предлагают обычно 100-110 мм. 132 мм означает возможность пропускать трубы стандарта «4 дюйма» (114 мм) и 5 дюймов (127 мм) без перехода на другой станок.
Крутящий момент 2250 Нм — позволяет снимать стружку с производительностью, сравнимой с тяжелыми токарно-карусельными станками, но с точностью ЧПУ.
Ширина станины 560 мм и масса 6060 кг — обеспечивают виброустойчивость, которая необходима для получения шероховатости Ra 1,6-3,2 на тяжелых режимах.
Передняя опора шпинделя 170 мм — редкость даже для станков диаметром 800 мм. Обеспечивает ресурс и точность при биениях и эксцентриситетах.
Расстояние между центрами до 5850 мм — покрывает 99% потребностей тяжелого машиностроения в длинных валах.
ЧПУ Siemens с адаптивным управлением подачей и компенсацией тепловых деформаций — это не просто «CNC», а интеллектуальная система, которая помогает оператору и продлевает жизнь инструмента.
Для полного раскрытия возможностей LT760 настоятельно рекомендуем приобрести:
Трехкулачковый патрон диаметром 630-800 мм с креплением по DIN 55027 (фланец №11). Для тяжелых работ — гидравлический патрон с увеличенным зажимным усилием (до 30000 Н).
Люнеты (подвижный и неподвижный) для поддержки длинных и тяжелых валов. Подвижный люнет устанавливается на суппорт и движется вместе с резцом.
Набор центров для конуса КМ6 (вращающийся для высоких скоростей, упорный для обдирочных проходов, со сменными наконечниками).
Комплект резцедержателей MC для резцов 25×25 мм и 32×32 мм, а также держатели для расточных штанг диаметром 50-80 мм.
Стружкоконвейер (обязателен при серийной работе — объем стружки может достигать 100-200 кг в смену).
Систему туманоудаления (при обработке с обильной подачей СОЖ образуется масляный туман, вредный для дыхания).
Устройство лазерного измерения инструмента (для автоматической поднастройки резцов в цикле).
Комплект опорных призм и упоров для установки нестандартных заготовок (эксцентричных, несимметричных).
ZMM LT760 — это не просто токарный станок с ЧПУ, а промышленный комплекс для тяжелой обработки. Он предназначен для предприятий, где заготовки весят сотни килограмм и даже тонны, где диаметры превышают полуметр, а длина достигает длины железнодорожного вагона.
Этот станок не боится обдирочных проходов на пределе возможностей твердосплавной пластины, он стабильно держит допуска H7/h6 при обработке валов длиной 5 метров, и он окупается за 1-2 года за счет снижения себестоимости обработки на 30-40% по сравнению с работой на устаревшем парке.
Кому этот станок подходит идеально:
Главным инженерам и технологам заводов тяжелого, энергетического, нефтегазового и горного машиностроения.
Ремонтным предприятиям, обслуживающим карьерную технику (БелАЗ, Caterpillar, Komatsu), прокатные станы, турбины.
Производствам, которые хотят выиграть тендеры на изготовление крупных деталей — наличие LT760 в парке оборудования является конкурентным преимуществом.
Компаниям, усталым от постоянного ремонта советских токарно-карусельных станков (1М63, 1К62, ДИП-500) и желающим перейти на современное энергоэффективное оборудование с ЧПУ.
Станок поставляется полностью готовым к работе: с системой ЧПУ Siemens, сервоприводами, быстросменным держателем MC, насосом СОЖ производительностью 200 л/мин, защитным кожухом с блокировками, комплектом документации и пусконаладочным инструментом.
| Параметр | Значение |
| Предельные габариты обрабатываемого изделия | |
| Высота центров | 380 мм |
| Диаметр обработки над станиной | 760 мм |
| Диаметр обработки над поперечным суппортом | 520 мм |
| Ширина станины | 560 мм |
| Расстояние между центрами | 1350, 1850, 2850, 3850, 4850, 5850 мм |
| Шпиндель | |
| Хвостовик шпинделя | №11 (DIN 55027) |
| Диаметр передней опоры | 170 мм |
| Диаметр отверстия шпинделя | 132 мм |
| Конус шпинделя | №140, метрический |
| Передняя бабка | |
| Кол-во скоростей | 3 |
| Частота вращения шпинделя | 15-130 / 50-450 / 150-1250 об/мин |
| Подача и перемещение | |
| Форсированная продольная подача по оси X и Z | 8 м/мин |
| Макс. продольная подача по оси Z | 8 м/мин |
| Макс. поперечная подача по оси X | 8 м/мин |
| Перемещение поперечного суппорта | 430 мм |
| Шарико-винтовая пара | |
| По оси Z | 50×10 мм |
| По оси X | 32×5 мм |
| Задняя бабка | |
| Диаметр пиноли | 105 мм |
| Конус пиноли | КМ6 |
| Ход пиноли | 225 мм |
| Приводы | |
| Мощность главного двигателя | 18,5 кВт (AT180M4) |
| Мощность серво-привода по оси Z | 3,77 кВт (1FK7100) |
| Макс. крутящий момент серво-привода по оси Z | 18 Нм |
| Мощность серво-привода по оси X | 2,29 кВт (1FK7063) |
| Макс. крутящий момент серво-привода оси X | 11 Нм |
| Макс. крутящий момент шпинделя | 2250 Нм |
| Сила тяги по оси Z | 1250 даН |
| Сила тяги по оси X | 1050 даН |
| Тип держателя инструмента | MC, быстросменный |
| ЧПУ | Siemens |
| Масса | 6060 кг (для станка с РМЦ 2910 мм) |