0
0 руб.
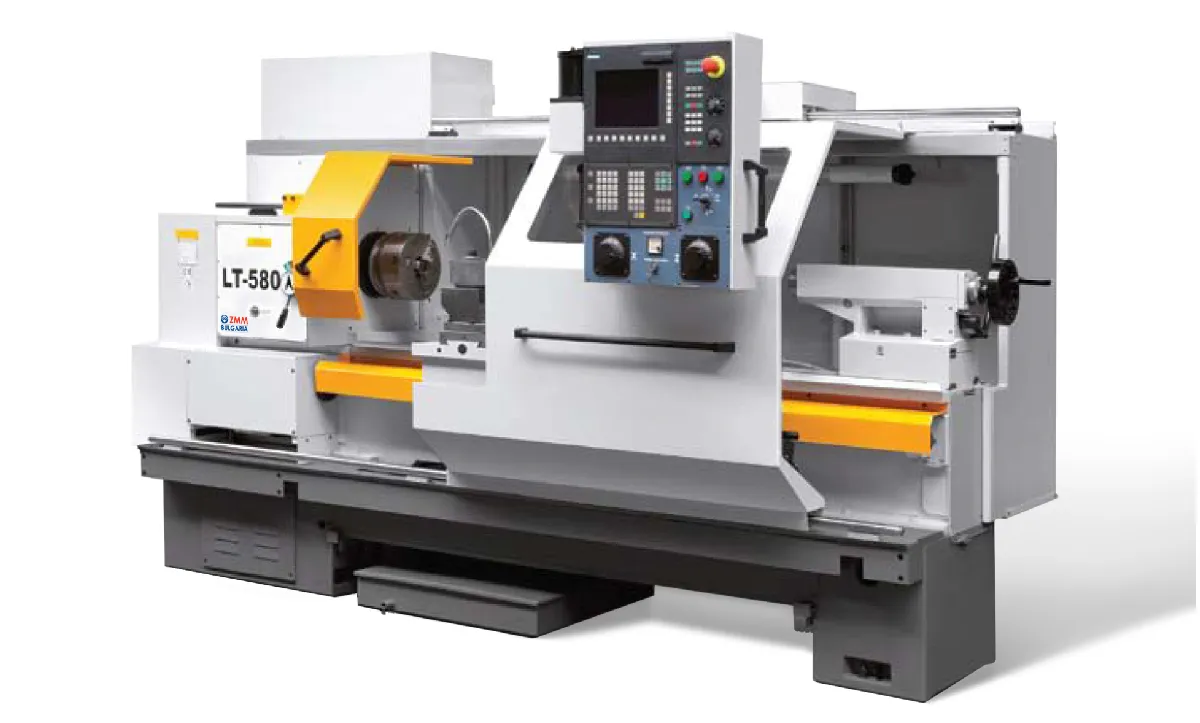
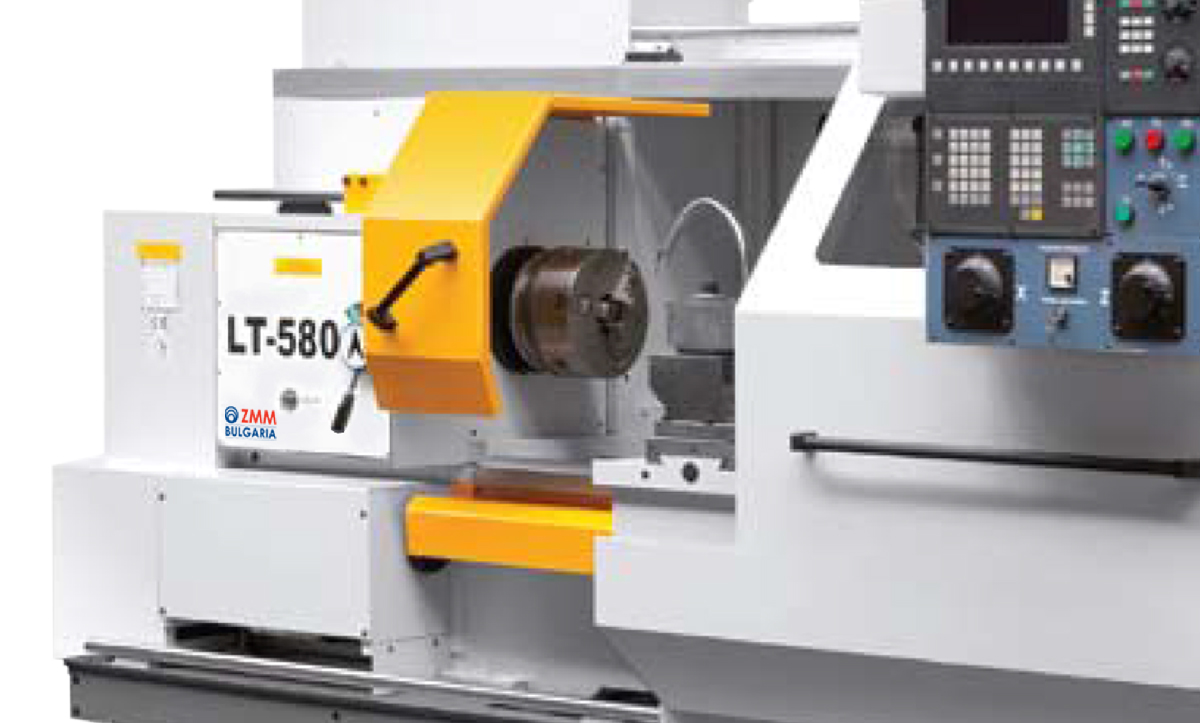
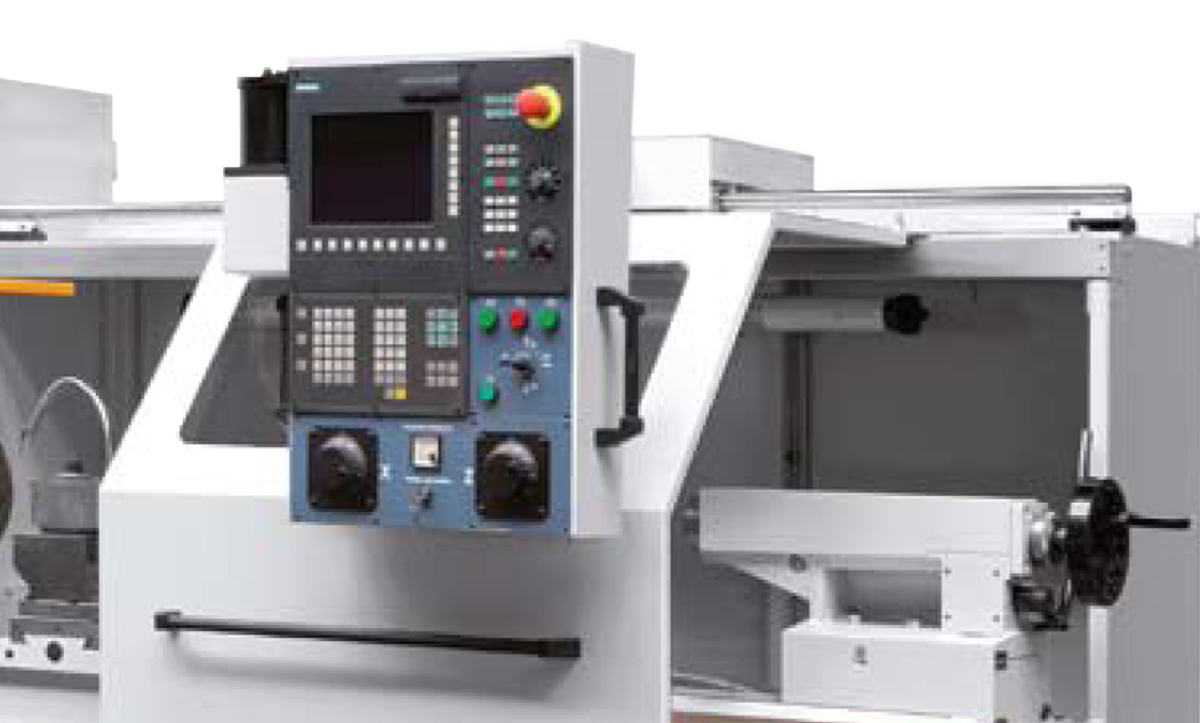

Токарный станок с ЧПУ ZMM LT580 — это высокоточное, мощное и надежное оборудование болгарского производства (завод ZMM, известный европейский бренд с более чем 80-летней историей). Станок предназначен для автоматизированной токарной обработки деталей средней и крупной размерности в условиях серийного, мелкосерийного и единичного производства.
В отличие от станков с ручным управлением или циклических систем ЧПУ, модель LT580 оснащена полноценной системой числового программного управления Siemens. Это означает, что станок способен самостоятельно, без постоянного вмешательства оператора, выполнять сложные контуры, многопроходную обработку и нарезание резьбы с высочайшей повторяемостью. Благодаря европейскому качеству сборки и жесткой конструкции, LT580 остается работоспособным в три смены на протяжении десятилетий.
ZMM LT580 создан для предприятий, которым нужна точность, производительность и долговечность. Он органично вписывается как в цеха серийного машиностроения, так и в опытное производство или инструментальные мастерские, где требования к качеству поверхности и геометрической точности особенно высоки.
Наружное точение цилиндрических, конических и фасонных поверхностей любой сложности (благодаря полноценной контурной обработке с ЧПУ).
Растачивание сквозных и глухих отверстий, в том числе ступенчатых, с канавками и фасками.
Торцевание и подрезка уступов с фиксацией точной координаты по оси X.
Нарезание метрической, дюймовой, модульной и питчевой резьбы (внутренней и наружной, правой и левой) с постоянным шагом или с использованием резьбонарезных циклов.
Сверление, зенкерование и развертывание осевых отверстий с помощью инструмента, закрепленного в резцедержателе или в пиноли задней бабки.
Обработка канавок, отрезание деталей, снятие фасок и чистовое точение с высокой подачей.
Общее машиностроение — валы, оси, втулки, фланцы, шкивы, стаканы, корпуса подшипников диаметром до 580 мм над станиной.
Автомобильная промышленность и сельхозмашиностроение — обработка ступенчатых валов, полуосей, шкворней, пальцев, в том числе с прерывистой поверхностью.
Энергетика и насосостроение — изготовление валов насосов, муфт, переходников, ниппелей (благодаря отверстию шпинделя 72 мм для длинномерных заготовок).
Нефтегазовое оборудование — производство деталей для арматуры, клапанов, фланцев высокого давления, где критичны точность и повторяемость размеров.
Ремонтные и сервисные центры — восстановление посадочных поверхностей, изготовление единичных сложных деталей по чертежам заказчика.
Ключевое преимущество для производства:
Станок объединяет высокую мощность главного привода (11 кВт) и огромный крутящий момент на шпинделе (1120 Нм) с точностью, обеспечиваемой шарико-винтовыми парами и современной системой ЧПУ Siemens. Это позволяет снимать большие припуски на черновых проходах и сразу, без переустановки, выполнять чистовую обработку с допусками по H7 или h6.
Станок оснащен промышленным контроллером Siemens, который является мировым стандартом для металлообрабатывающего оборудования. В отличие от дешевых китайских аналогов или упрощенных цикловых систем, Siemens обеспечивает:
Полноценную контурную обработку (интерполяция по двум осям X и Z), позволяющую точить сферы, радиусы, конусы и эксцентричные поверхности без прерывистых движений.
Наличие стандартных токарных циклов (черновая/чистовая обработка, нарезание резьбы, выборка канавок) — оператору достаточно ввести параметры детали, и система сама рассчитает траекторию.
Высокую точность позиционирования благодаря замкнутой обратной связи по линейным шкалам или энкодерам сервоприводов.
Возможность подключения CAD/CAM — готовые программы из T-FLEX, SprutCAM, Mastercam и др. загружаются через USB или сеть.
Простой и понятный интерфейс на русском языке, подсказки по наладке, удобный редактор G-кодов.
Для покупателя это означает:
Снижение требований к квалификации оператора: не нужно знать все G-коды, достаточно освоить циклы.
Быстрая переналадка: смена программы на новую деталь занимает 5-15 минут.
Высокая надежность: контроллеры Siemens работают годами без сбоев даже в запыленных цехах.
Ширина станины — 400 мм. Это экстремально высокий показатель для токарного станка с диаметром обработки 580 мм. Для сравнения: у многих конкурентов ширина станины составляет 250-300 мм. Чем шире станина, тем выше устойчивость к вибрациям при черновом точении и при обработке прерывистых поверхностей (например, валы со шпоночными пазами).
Станина изготовлена из высокопрочного чугуна с поперечными и продольными ребрами жесткости. Все направляющие закалены ТВЧ и тщательно шлифованы. Это гарантирует сохранение геометрической точности в течение 10-15 лет интенсивной эксплуатации.
Направляющие закрыты телескопическими защитными кожухами (гармошками) — они предотвращают попадание стружки и абразива на трущиеся поверхности, что критически важно для сохранения точности.
Хвостовик шпинделя №8 (DIN 55027) — это профессиональный фланцевый стандарт, обеспечивающий:
Отличную центровку патрона или планшайбы.
Высокую крутильную жесткость при передаче крутящего момента до 1120 Нм.
Быструю смену патронов благодаря точному базированию.
Диаметр передней опоры шпинделя — 120 мм. Это очень массивный подшипниковый узел (обычно на станках данного класса ставят опоры 90-100 мм). Что дает большой диаметр опоры:
Высокая радиальная жесткость — минимальные прогибы при обработке деталей с эксцентриситетом или при больших усилиях резания.
Долгий ресурс подшипников (прецизионные роликовые и радиально-упорные подшипники класса точности SP или P4).
Стабильность геометрии шпинделя при нагреве во время длительной работы.
Диаметр отверстия шпинделя — 72 мм.
Это позволяет пропускать через шпиндель пруток или трубу диаметром до 70-71 мм. Для станка с такой мощностью это очень хороший показатель. Например, для изготовления втулок или гильз из длинномерного проката отпадает необходимость предварительной резки на заготовки — пруток подается через шпиндель, что повышает производительность и сокращает отходы.
Конус шпинделя — метрический №80.
Обеспечивает точное базирование центров, поводковых патронов и другой оснастки. Метрический конус предпочтителен для тяжелых режимов резания, так как имеет большую площадь контакта, чем конус Морзе.
Частота вращения шпинделя — 3 диапазона с электронным переключением:
25-100 об/мин — для обдирочных проходов по крупным заготовкам, обработки нержавеющих и жаропрочных сталей, для точения больших диаметров (400-500 мм).
100-400 об/мин — универсальный диапазон для конструкционных сталей, чугуна и бронзы.
500-2000 об/мин — для чистового точения цветных металлов, пластика, а также для обработки деталей малого диаметра (до 50 мм).
Переключение диапазонов осуществляется электромеханическим способом по команде с пульта ЧПУ. Оператору не нужно останавливать станок и менять ремни — достаточно указать нужную скорость в программе.
Главный двигатель — 11 кВт (модель AT160M4). Это европейский асинхронный двигатель с высоким пусковым моментом и защитой от перегрузок. Реальная мощность на шпинделе при работе в тяжелых режимах составляет не менее 9-10 кВт (в отличие от многих аналогов, у которых паспортные 11 кВт через час работы падают до 5-6 из-за перегрева).
Максимальный крутящий момент на шпинделе — 1120 Нм.
Давайте переведем это на понятный язык: такое усилие позволяет снимать стружку сечением до 10-12 мм² за один проход (например, глубина 4 мм, подача 0,3 мм/об) на заготовке диаметром 200 мм из стали 45. Это черновая обработка с высокой производительностью, характерная для тяжелых режимов.
Сервоприводы подач с цифровым управлением:
Ось Z (продольная): мощность 3,3 кВт (модель 1FK7083), крутящий момент 16 Нм.
Ось X (поперечная): мощность 2,29 кВт (1FK7083), крутящий момент 11 Нм.
Сервоприводы Siemens обеспечивают плавный разгон, точное удержание позиции и отсутствие перегрева при длительной работе. Быстрые перемещения до 8 м/мин по обеим осям сокращают вспомогательное время (подвод/отвод инструмента) на 40-50% по сравнению с ручными или редукторными механизмами.
Сила тяги по оси Z — 1450 даН (около 1478 кгс).
По оси X — 1050 даН (около 1070 кгс).
Это исключительно высокие значения. Они означают, что станок без пропуска шага и без вибраций «протолкнет» резец даже при затуплении, при обработке окалины, литейной корки или твердых наплавок.
Рабочие подачи регулируются программно в диапазоне от 0,001 до 8 мм/об (дискретность 0,001 мм/об).
Перемещение поперечного суппорта (ось X) — 290 мм. Этого достаточно для обработки диаметров до 380 мм над суппортом, включая внутреннее растачивание отверстий диаметром от 30 мм и выше.
Шарико-винтовые пары (ШВП) высокого класса точности:
Ось Z: ШВП 50×10 мм (диаметр 50 мм, шаг 10 мм) — обеспечивает осевую жесткость, необходимую для точного позиционирования при длине до 4885 мм.
Ось X: ШВП 32×5 мм — малый шаг повышает разрешающую способность по диаметру (2 микрометра на 0,001 мм команды), что критично для чистовых проходов с допуском ±0,01 мм.
Все ШВП предварительно натянуты для исключения люфта и снабжены автоматической централизованной смазкой.
Диаметр пиноли — 90 мм — очень массивная конструкция, исключающая прогиб при сверлении и при установке центра для длинных валов.
Ход пиноли — 230 мм — позволяет сверлить глубокие отверстия (до 200 мм за один проход) без переустановки инструмента на суппорте. Это ускоряет изготовление втулок, стаканов и фланцев.
Конус пиноли — КМ5 (конус Морзе 5). Этот конус выдерживает осевые усилия сверления до 1500 кгс и используется для тяжелых центров, сверл большого диаметра (до 40-50 мм) и разверток.
Привод пиноли: гидравлический (в стандарте) с управлением от педали или от пульта ЧПУ. Возможно автоматическое поджимание центра в процессе обработки (по программе), что незаменимо для длинных валов, чтобы компенсировать тепловое расширение.
Станок оснащен держателем типа MC (быстросменным). Это означает, что смена резца занимает не более 5-10 секунд без использования дополнительных ключей. Для покупателя это:
Сокращение вспомогательного времени при многоинструментальной обработке.
Возможность быстрой переналадки на другую операцию (например, сменить проходной резец на расточной).
Высокая повторяемость положения резца после смены (не нужна повторная поднастройка).
Станок ZMM LT580 поставляется в шести вариантах расстояния между центрами:
885, 1385, 1885, 2885, 3885, 4885 мм.
Это позволяет выбрать модель под типовую длину валов или труб вашего производства. Например:
885 мм — для обработки коротких валов, фланцев, шестерен, стаканов.
1885 мм — для карданных валов, осей, валов редукторов.
4885 мм — для длинномерных валов (например, для текстильной или бумагоделательной промышленности), роторов, длинных шнеков.
Масса станка для исполнения 1885 мм составляет 3800 кг, что говорит о массивности конструкции даже при большой длине.
Автоматическая централизованная смазка всех направляющих, ШВП и подшипников. Интервал подачи смазки регулируется (например, каждые 10 минут работы). Это увеличивает ресурс трущихся пар в 2-3 раза.
Насос СОЖ (охлаждающей жидкости) с регулируемым расходом и гибкими соплами. Подача СОЖ в зону резания снижает нагрев инструмента и детали, вымывает стружку, улучшает качество поверхности.
Стружкоприемник и конвейер для удаления стружки (опционально). При серийной работе автоматический конвейер выгружает стружку в контейнер, не требуя остановки станка.
Полный защитный кожух из ударопрочного поликарбоната с блокировкой дверцы — станок автоматически останавливает вращение при открытии. Это соответствует европейским нормам безопасности CE.
Аварийная кнопка на пульте и дополнительная ножная педаль аварийной остановки.
Локальное светодиодное освещение рабочей зоны для удобной наладки.
Европейское качество сборки. Болгарский завод ZMM — один из немногих выживших производителей токарных станков в Восточной Европе с 1930-х годов. Станки проходят длительные испытания на жесткость, вибрации и нагрев. Ресурс до капитального ремонта — не менее 40 000 часов.
Ширина станины 400 мм. Это рекордный показатель для станка с диаметром обработки 580 мм, обеспечивающий уникальную виброустойчивость.
Крутящий момент 1120 Нм при мощности 11 кВт. Достигается за счет трехдиапазонной коробки скоростей с большим передаточным отношением на низких оборотах. Аналоги с прямым приводом не могут обеспечить такого момента без перегрева.
Ход пиноли 230 мм и диаметр 90 мм — лучшие показатели в своем классе, позволяющие сверлить глубокие отверстия без дополнительных приспособлений.
ЧПУ Siemens — это не просто контроллер, а целая экосистема с диагностикой, удаленным доступом (опция), защитой от несанкционированного изменения параметров, возможностью подключения к системе «умный цех».
Шесть вариантов расстояния между центрами до 4885 мм. Конкуренты редко предлагают более 2-3 вариантов. ZMM покрывает и короткие, и уникально длинные заготовки.
Масса 3800 кг для двухметровой модели. Для сравнения, китайские аналоги весят 2800-3200 кг. Дополнительные 600-1000 кг металла — это жесткость и долговечность.
Для полного раскрытия потенциала LT580 рекомендуем приобрести:
Трехкулачковый патрон диаметром 315 или 400 мм с креплением по DIN 55027 (задний фланец). Для тяжелых работ — патрон с гидравлическим зажимом.
Набор центров (вращающийся и упорный) для обработки в центрах.
Набор резцедержателей для квадратных резцов 25×25 мм (стандарт) и дополнительно — для круглых расточных штанг.
Систему автоматической подачи прутка (гидравлический или пневматический барфидер) для обработки деталей из прутка через шпиндель.
Приспособление для нарезания модульных и питчевых резьб (поставляется по запросу, хотя система ЧПУ может это делать стандартными циклами).
Стружкоконвейер (скребковый или шнековый) для автоматизированного производства.
Систему пыле- и туманоудаления (при обработке материалов, выделяющих аэрозоли).
ZMM LT580 — это «рабочая лошадка» европейского уровня, созданная для тех, кому нужна не просто токарная обработка, а гарантированная точность, высокая производительность и десятилетия безотказной работы.
Он превосходит большинство конкурентов по жесткости станины (400 мм), крутящему моменту (1120 Нм) и вариантам межцентрового расстояния (до 5 метров). Оснащение системой ЧПУ Siemens делает его понятным даже для операторов со средним опытом, но при этом достаточно мощным, чтобы конкурировать с тяжелыми станками в черновых режимах.
Кому этот станок подходит идеально:
Технологам и владельцам производств, которые устали от китайского оборудования с завышенными характеристиками и хотят реальную, а не бумажную мощность.
Предприятиям, обрабатывающим длинные валы (до 4-5 метров) — потому что LT580 доступен в длиннобазном исполнении.
Цехам, где критичен каждый квадратный метр: компактная передняя бабка и удобная компоновка позволяют разместить станок даже в стесненных условиях (при выборе короткой базы 885 мм).
Сервисным центрам, которым нужна быстрая переналадка и точность восстановления деталей.
Станок поставляется полностью готовым к работе: с системой ЧПУ Siemens, предустановленными сервоприводами, комплектом инструментального держателя MC, насосом СОЖ и защитным кожухом. Для запуска достаточно подключить питание 380В, настроить нулевые точки (за 15 минут по инструкции), установить патрон и резец.
| Параметр | Значение |
| Предельные габариты обрабатываемого изделия | |
| Высота центров | 290 мм |
| Диаметр обработки над станиной | 580 мм |
| Диаметр обработки над поперечным суппортом | 380 мм |
| Ширина станины | 400 мм |
| Расстояние между центрами | 885, 1385, 1885, 2885, 3885, 4885 мм |
| Шпиндель | |
| Хвостовик шпинделя | №8 (DIN 55027) |
| Диаметр передней опоры | 120 мм |
| Диаметр отверстия шпинделя | 72 мм |
| Конус шпинделя | №80, метрический |
| Передняя бабка | |
| Кол-во скоростей | 3 |
| Частота вращения шпинделя | 25-100 / 100-400 / 500-2000 об/мин |
| Подача и перемещение | |
| Форсированная продольная подача по оси X и Z | 8 м/мин |
| Макс. продольная подача по оси Z | 8 м/мин |
| Макс. поперечная подача по оси X | 8 м/мин |
| Перемещение поперечного суппорта | 290 мм |
| Шарико-винтовая пара | |
| По оси Z | 50×10 мм |
| По оси X | 32×5 мм |
| Задняя бабка | |
| Диаметр пиноли | 90 мм |
| Конус пиноли | КМ5 |
| Ход пиноли | 230 мм |
| Приводы | |
| Мощность главного двигателя | 11 кВт (AT160M4) |
| Мощность серво-привода по оси Z | 3,3 кВт (1FK7083) |
| Макс. крутящий момент серво-привода по оси Z | 16 Нм |
| Мощность серво-привода по оси X | 2,29 кВт (1FK7083) |
| Макс. крутящий момент серво-привода оси X | 11 Нм |
| Макс. крутящий момент шпинделя | 1120 Нм |
| Сила тяги по оси Z | 1450 даН |
| Сила тяги по оси X | 1050 даН |
| Тип держателя инструмента | MC, быстросменный |
| ЧПУ | Siemens |
| Масса | 3800 кг (для станка с РМЦ 1885 мм) |