0
0 руб.
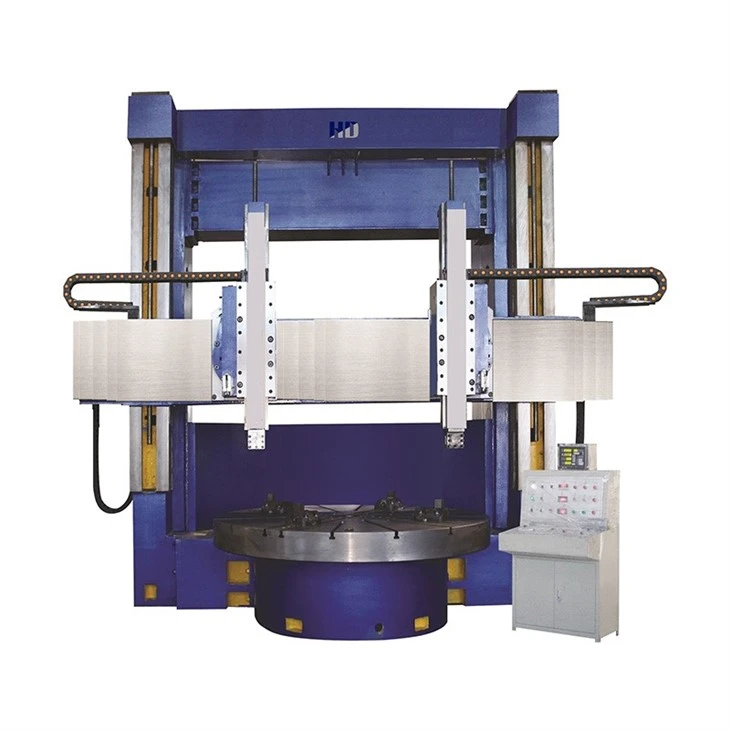
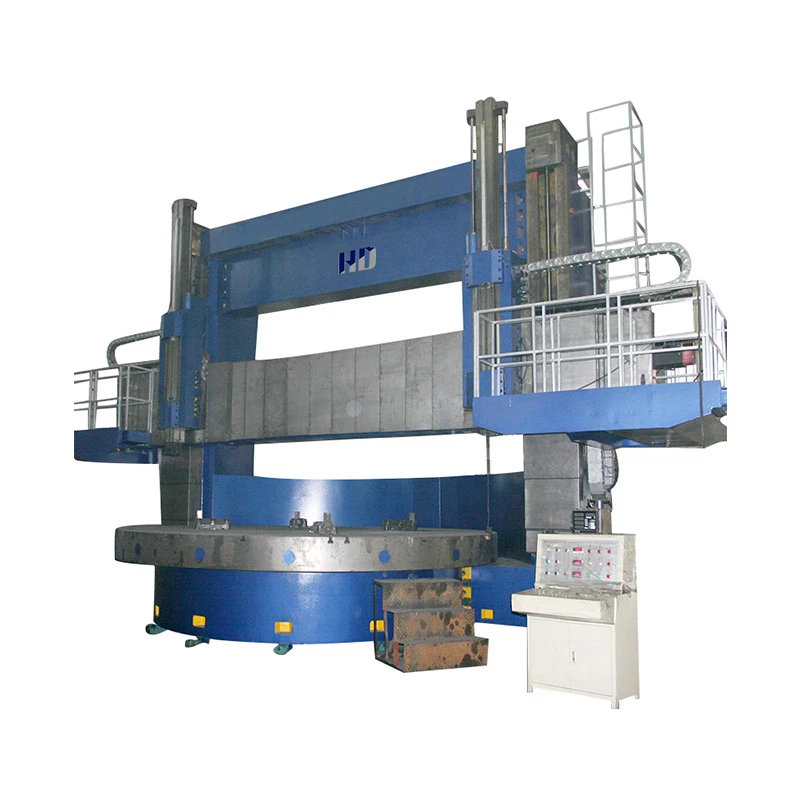

Вертикальный токарно-карусельный станок C5235 — это тяжелый универсальный металлообрабатывающий комплекс двухстоечного (портального) типа, созданный для высокопроизводительной черновой, получерновой и чистовой механической обработки крупногабаритных деталей. Оборудование рассчитано на обработку заготовок наружным диаметром до 3500 мм, высотой до 1600 или 2000 мм (в зависимости от модификации стоек) и массой до 20 тонн.
Значимым технологическим преимуществом модели C5235 является возможность ее дооснащения съемным шлифовальным шпиндельным узлом. В такой комплектации станок объединяет токарную и шлифовальную обработку за один установ заготовки. Выполнение внутреннего, наружного круглого и торцевого шлифования сразу после токарных переходов избавляет производство от необходимости перебазировать двадцатитонное изделие на отдельный шлифовальный станок. Это исключает погрешности повторной установки, сокращает межоперационные транспортные расходы и гарантирует строгую соосность и перпендикулярность сопрягаемых поверхностей.
Двухстоечный токарно-карусельный станок C5235 разработан для цехов тяжелого, энергетического и транспортного машиностроения, судостроительных заводов, металлургических предприятий, а также производителей оборудования для нефтегазовой и горнодобывающей отраслей. Горизонтальное расположение рабочего стола (планшайбы) диаметром 2830 мм решает главную технологическую сложность при обработке крупных тел вращения: опорно-поворотных кругов, бандажей, фланцев трубопроводов большого сечения, маховиков, зубчатых венцов, корпусов турбин, крышек цилиндров и прокатных валков.
При базировании на горизонтальной планшайбе сила тяжести массивной заготовки направлена строго вдоль вертикальной оси вращения и плотно прижимает деталь к опорной плоскости стола. Это полностью исключает консольный прогиб и радиальное биение, характерные для горизонтальных токарных станков при работе с тяжелыми изделиями. Кроме того, прижим собственным весом позволяет уменьшить усилие зажима кулачками, предотвращая упругую деформацию тонкостенных крупногабаритных колец и обечаек.
В базовой токарной конфигурации универсальный станок C5235 выполняет широкий перечень операций лезвийной обработки:
При монтаже на ползун вертикального суппорта навесного шлифовального шпиндельного узла функционал станка расширяется до финишной абразивной доводки поверхностей до высоких квалитетов точности и минимальной шероховатости:
Двухстоечная портальная компоновка и виброустойчивость
Модель C5235 построена по классической двухстоечной (портальной) схеме. Две массивные вертикальные колонны (стойки) жестко соединены с центральным литым основанием (станиной) и связаны в верхней части соединительной балкой (порталом). Замкнутая силовая рама многократно превосходит одностоечные карусельные станки по сопротивлению изгибающим и крутящим нагрузкам, возникающим при тяжелом черновом резании деталей диаметром до 3,5 метров.
Инженерные преимущества двухстоечного конструктива C5235:
Главный привод, коробка скоростей и планшайба
Вращение рабочего стола диаметром 2830 мм обеспечивается главным асинхронным электродвигателем мощностью 55 кВт через 16-ступенчатую коробку скоростей. Механическая ступенчатая трансмиссия с закаленными и шлифованными шестернями из легированной стали передает на планшайбу высокий крутящий момент, достигающий 63 кН·м.
Частота вращения рабочего стола регулируется в диапазоне от 2 до 63 об/мин. Нижние ступени скоростей с максимальным крутящим моментом предназначены для силового чернового обтачивания заготовок предельного диаметра (до 3500 мм) из углеродистых, конструкционных, легированных и нержавеющих сталей, чугуна, бронзы и титановых сплавов. Верхние ступени (до 63 об/мин) применяются при чистовой обработке поверхностей меньшего радиуса ближе к центру детали, а также для задания оптимальной окружной скорости заготовки при наружном, внутреннем и торцевом шлифовании.
Шпиндельный узел планшайбы спроектирован для восприятия экстремальных статических и динамических нагрузок с максимальной массой заготовки до 20 тонн. Радиальные усилия воспринимаются прецизионными двухрядными роликовыми подшипниками с коническим внутренним отверстием, позволяющим точно регулировать радиальный зазор при настройке. Осевые нагрузки от массы изделия и вертикальной составляющей силы резания распределяются между мощными упорными подшипниками качения и кольцевыми направляющими скольжения станины с принудительной циркуляционной подачей масла под давлением.
На рабочей поверхности планшайбы предусмотрены радиальные Т-образные пазы для установки универсальной зажимной оснастки, упоров и приспособлений, а также смонтированы четыре независимых зажимных кулачка с ручным винтовым приводом и большим рабочим ходом для надежного крепления заготовок сложной геометрии.
Суппортная группа, система управления и опции
По вертикальным направляющим стоек перемещается подвижная поперечная балка (траверса), вертикальный ход которой составляет 1250 мм (для модификации с максимальной высотой обработки 1600 мм) или 1650 мм (для исполнения с высотой обработки 2000 мм). Подъем и опускание траверсы производятся отдельным электродвигателем через пару винт-гайка, а ее жесткая фиксация на стойках в заданной позиции выполняется автоматическим электромеханическим или гидравлическим зажимом.
На поперечной балке расположены два вертикальных суппорта:
| Параметр | Ед. изм. | Значение |
| Наибольший обрабатываемый диаметр | мм | 3500 |
| Максимальная высота обработки | мм | 1600/2000 |
| Диаметр рабочего стола | мм | 2830 |
| Максимальная грузоподъемность | т | 20 |
| Максимальный крутящий момент рабочего стола | кн.м | 63 |
| Диапазон скорости рабочего стола | об/мин | 2-63 |
| Шаг рабочего стола | шаг | 16 |
| Усилие резания на правом резцедержателе | кн | 35 |
| Усилие резания на левом резцедержателе | кн | 28 |
| Перемещение поперечной балки | мм | 1250/1650 |
| Главный двигатель | кВт | 55 |
| Вес машины | т | 40/43 |
| Размеры токарного станка (Д*Ш*В) | мм | 6400*5050*5200 |