0
0 руб.

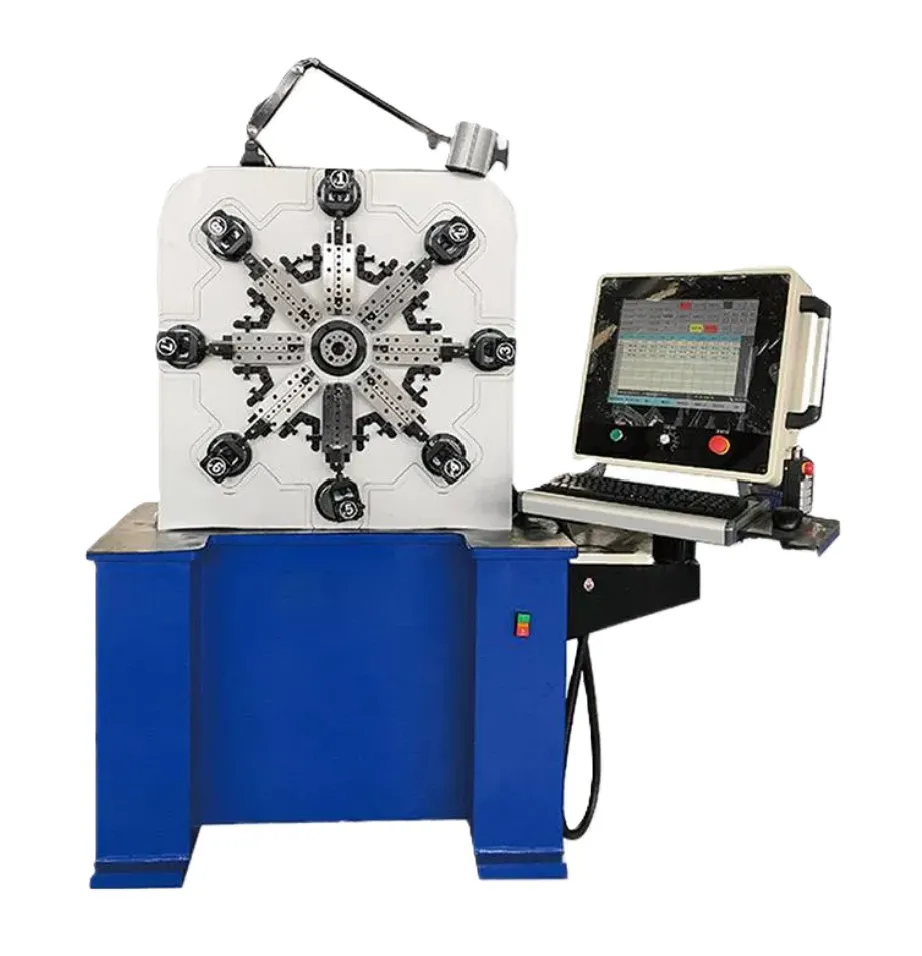
Пружинонавивочный станок-мультиформер YF-1045 - предназначен для изготовления высокоточных сложных пружин.
Уникальная конструкция индивидуально управляемая множеством серводвигателей, позволяет изготавливать различные пружины специальной формы, пружины сжатия, пружины двойного кручения, аккумуляторные пружины, плоские пружины (заводные пружины), различные проволочные формовки и другие.
Основные этапы работы
Первый этап - управление сервоприводами.
Вместо того, чтобы полагаться на жестко заданные траектории движения, определяемые формой кулачков, каждый инструмент (например, подающий ролик проволоки, режущий инструмент, формующие штифты) управляется отдельным сервоприводом. Это позволяет каждой оси двигаться независимо от других.
Движение каждого сервопривода программируется в системе ЧПУ (числовое программное управление). Оператор вводит параметры пружины (диаметр, шаг, количество витков, форма и т.д.) в программу и система ЧПУ генерирует траектории движения для каждого инструмента. А также может контролировать различные параметры (усилие на проволоку, размеры пружины) и вносить корректировки в движение инструментов для обеспечения высокой точности.
Проволока подается в зону формовки с помощью сервоприводного ролика подачи. Точность подачи обеспечивается обратной связью от датчиков, контролирующих положение и скорость ролика.
Различные инструменты (штифты, резцы, формирующие ролики) двигаются по запрограммированным траекториям, изгибая и формируя проволоку в требуемую форму пружины. Количество осей (сервоприводов) определяет сложность формы пружины, которую можно изготовить.
После завершения навивки пружины, режущий инструмент отрезает ее от проволоки.
В кулачковых станках форма пружины определяется формой механических кулачков. Для изменения формы пружины требуется замена или перенастройка кулачков, что занимает много времени. В бескулачковых станках форма пружины определяется программой ЧПУ, что позволяет быстро и легко переналаживать станок на изготовление различных пружин. Механические работы, на таких станках, требуются только при переходе на новый диаметр проволоки, а также в случае установки специального инструмента.
Автоматический разматыватель проволоки (150-1000кг) входит в комплект
| Параметр | Значение |
| Основные технические характеристики | |
|
Диапазон диаметра проволоки: |
1,2 - 4,5 мм |
|
Количество координат: |
10 осей |
|
Максимальная скорость подачи проволоки: |
100 м/мин |
|
Ножей в комплекте: |
2 шт |
| Электрические параметры | |
|
Мощность сервопривода поворота инструмента гибки: |
1,2 кВт |
|
Мощность сервопривода подачи проволоки: |
5,5 кВт |
|
Питание: |
380 В |
| Вес, размеры | |
|
Вес блока разматывания бухты: |
120 кг |
|
Вес станка без блока разматывания бухты: |
2100 кг |
|
Габариты блока разматывания бухты: |
1100 х 1200 х 670 мм |
|
Габариты станка без блока размотки: |
1900 x 1100 x 2000 мм |
|
Максимальный вес бухты проволоки: |
300 кг |